Branschnyheter
Hem / Nyheter / Branschnyheter / Double-Head Pipe Bender for Brake Pipes: A Practical Buyer's Guide to Precision
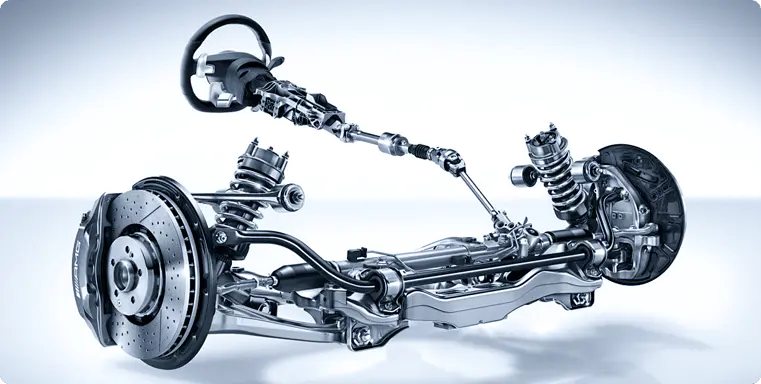
Bromsrör är det minst förlåtande röret på något fordon. De är korta, tunnväggiga, dragna runt konsoler, kopplingar och upphängningsbeslag, och behöver nästan alltid en böj nära varje ände, ofta i olika plan. På en reparationsbänk är det helt rimligt att göra en rad i taget för hand. I produktionen, eller när du kopplar om ett chassi till ett mönster, måste böjen i ena änden överensstämma med böjningen i den andra inom en millimeter, annars kommer linan helt enkelt inte att nå sin monteringspunkt utan stress. Det är det exakta problemet som en tvåhuvudsrörbockare för bromsrör är utformad för att lösa: båda ändarna formade från ett enda klämläge, i en cykel, från ett datum.
De flesta bromslinjer för personbilar är 4,75 mm (3/16 tum) rör med en jämförelsevis tunn vägg, ibland enkelvägg, ofta belagd med PVF, zink eller koppar-nickel. Den lilla diametern gör dem flexibla nog att dra, men ändå är rörväggen tillräckligt tunn för att vårdslös bearbetning kommer att platta till sektionen, krusa insidan av böjen eller spricka beläggningen vid den yttre radien. Alla dessa defekter är en potentiell felpunkt på en säkerhetskrets.
Den andra svårigheten är längden. En bromsledning löper mellan en huvudcylinder eller ABS-block och en hjuländslang, och den sitter vanligtvis i en klämma eller ett fäste vid en eller två mellanliggande punkter. Om den totala framkallade längden avviker ens med några millimeter, fjädrar linan bort från klämman eller belastar flänsmuttern. Att böja båda ändarna separat, med röret oklämt emellan, är den klassiska källan till det felet.
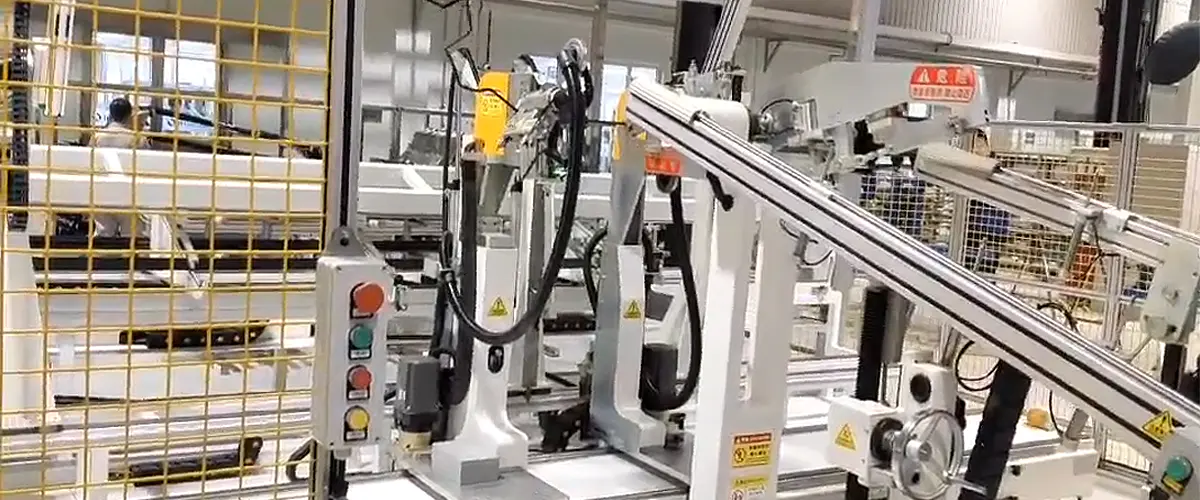
En dubbelhuvudmaskin bär två böjhuvuden på en gemensam säng. Röret kläms en gång i mitten, mellan huvudena, och huvudavståndet definierar det raka avståndet mellan de två böjtangenterna. Varje huvud roterar sedan sin egen formare för att dra böjen, antingen samtidigt eller i en kontrollerad sekvens. Eftersom röret aldrig lämnar sin klämma, låses det plana förhållandet mellan de två krökarna av maskinen snarare än av operatörens öga.
Den praktiska effekten på bromsledningsarbetet är betydande. Inställningen är ett program eller en mekanisk inställning istället för två, cykeltiden sjunker eftersom båda ändarna bildas i samma hantering, och skrot faller kraftigt på korta linjer där ett återklämningsfel nästan garanteras. För alla som producerar bromsrör i volym är det skillnaden mellan en process som beror på förarens känsla och en som beror på antalet.
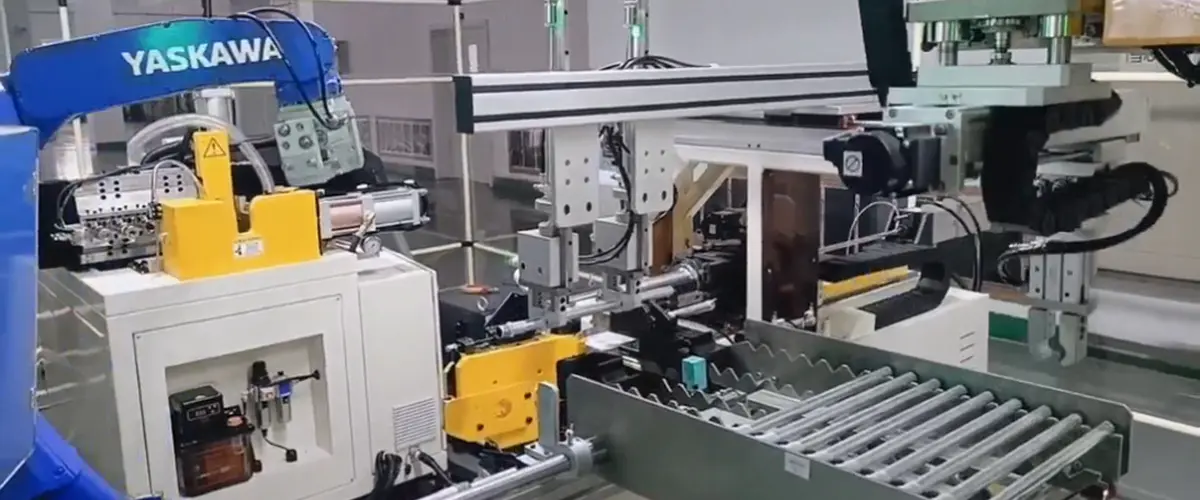
 Dubbelhuvudrörbockare för bromsrör Böjning med dubbla huvuden fullbordar båda ändarna i en klämoperation, vilket minskar installation, cykeltid och skrot för produktion av volymbromsrör. Visa produkt →
Dubbelhuvudbockare är inte en enda produkt. De sitter på ett spektrum från en okomplicerad hydraulisk maskin med handinställda huvudpositioner till en helautomatisk cell. Rätt val beror mycket mer på ditt batchmönster och bytesfrekvens än på rubrikpriset.
| Konfiguration | Kontroll | Typisk användning | Där det lyser |
|---|---|---|---|
| Hydraulisk dubbelhuvud | Manuell huvudpositionering, fotkontakt | Reparationsverkstäder, små partier | Enkel, robust, snabb att lära ut |
| CNC dubbelhuvud | Servoaxlar med HMI-program | Blandade bromsledningsfamiljer, medelvolym | Repeterbara program, snabb omställning |
| Helautomatisk dubbelhuvud | Servo plus automatisk hantering | Stora volymer till fordonsindustrin | Stabila cykeltider, minimal beröringstid |
I praktiken hamnar de flesta bromsledningstillverkare någonstans i mitten: en CNC-maskin som lagrar ett program per artikelnummer, så en omställning är ett återkallande snarare än en omkalibrering.
Maskinkataloger tenderar att leda med tonnage eller personal. För bromsrör är de användbara siffrorna smalare och mer specifika. Ta ett urval av din svåraste linje till någon demonstration och insistera på att köra den.
Springback är variabeln som fångar folk. Koppar-nickel bromsrör är mjukt och fjädrar tillbaka mindre förutsägbart än belagt stål, så samma förstnämnda kommer att producera en något annorlunda slutvinkel på varje material om inte kontrollen kompenserar. Tunt belagt stål drar vanligtvis nytta av en dorn eller en välstödd torksko för att hålla den inre radien ren. Hårdare slangar tolererar mindre överböjning innan beläggningen blir lidande.
Kommersiella fordon lägger till ett tredje material: nylon- och PA-rör för luftbromskretsar, där röret är större, mer elastiskt och mycket känsligare för klämtryck. Böjningslogiken är relaterad men inställningarna är inte överförbara, så det lönar sig att förstå materialfamiljen innan du handlar verktyg. Våra egna anteckningar om att välja en nylonrörsbockningsmaskin täcka skillnaderna mer i detalj.
När volymerna växer skiftar begränsningen vanligtvis från bockningskvalitet till hantering. En CNC-maskin med dubbelt huvud tar bort operatörens omdöme från kurvan men behöver fortfarande någon som lastar och lossar varje rör. Det är den punkt där en helautomatisk maskin, eller en bockare integrerad i en formningslinje, börjar betala för sig själv i arbete och konsekvens snarare än i enbart noggrannhet.
Den förnuftiga vägen är inkrementell. Börja med en maskin som håller din största bromsledningstolerans på ett tillförlitligt sätt, automatisera sedan hanteringen runt den när processen är stabil. Att köpa automation ovanpå en instabil process producerar bara skrot snabbare.
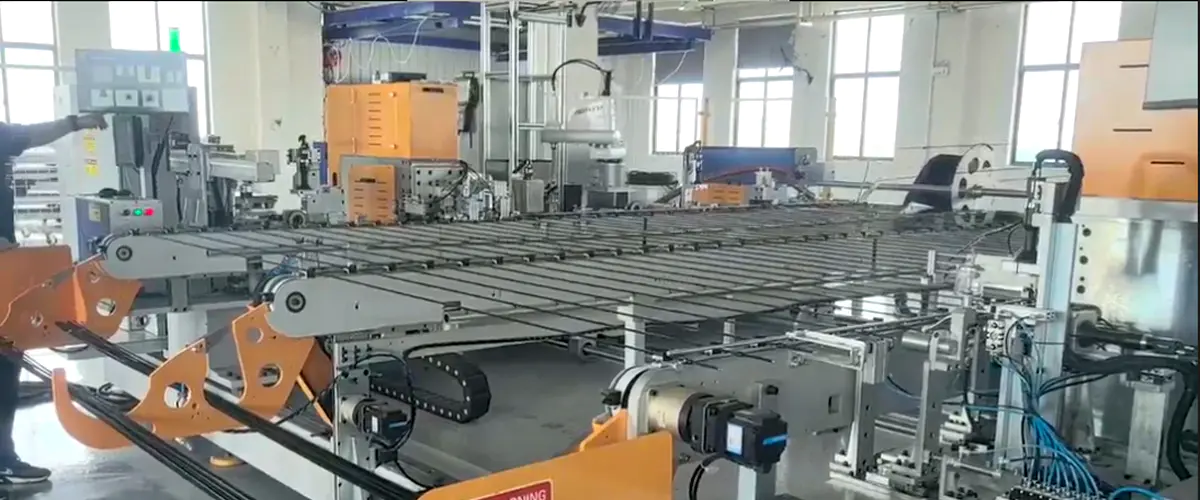
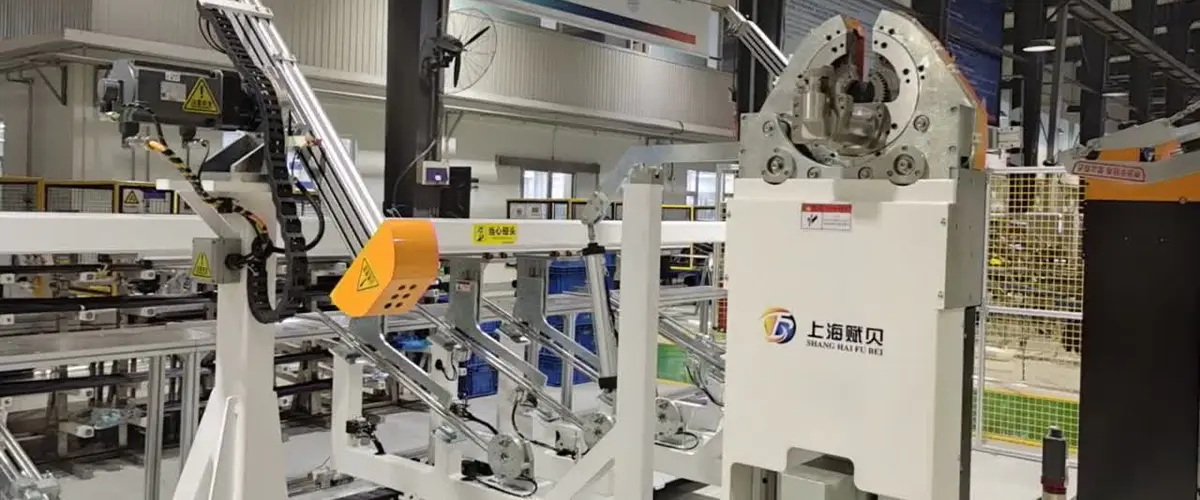
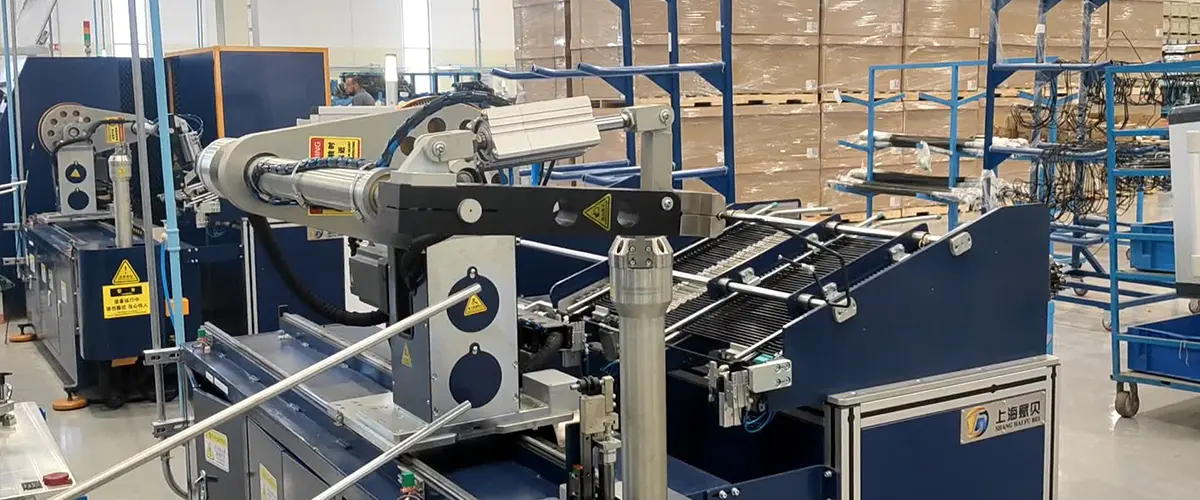
CNC-rörbockningsmaskin med dubbelt huvud för broms- och hydraulledningar CNC-bockmaskin med dubbla huvuden med automatisk lastning och lossning stöder högprecision, högvolymsbroms- och hydraulledningsproduktion, vilket hjälper till att stabilisera processer innan ytterligare automatisering. Visa produkt → Helautomatisk dubbelhuvudrörbockningsmaskin för obevakad produktion Helautomatisk lastning, böjning och utmatning med dubbla ändar stödjer kontinuerlig produktion av högvolymsrör, vilket minskar variationen i manuell positionering när bockningsprocessen är stabil. Visa produkt → Shanghai Fubei har tillverkat rörbearbetningsutrustning sedan 2012 och arbetar från Songjiang med servostyrning, HMI och datorstyrning över hela sortimentet. Bockarfamiljen med dubbla huvuden växte fram ur samma bockningskärna, och den täcker nu hydrauliska, CNC- och helautomatiska varianter, tillsammans med utrustning för formning av rörändar, fasning, spinning och krimpning och kompletta luftkonditioneringsrörformningslinjer för fordon.
Vad det betyder för en bromsledningsköpare är ganska enkelt: maskinen, verktygen och processråden kommer från samma ställe. De flesta frågor som är värda att ställa innan köp handlar om din tub, dina radier och ditt batchmönster, och en leverantör som böjer tuben varje dag kan svara på dem av erfarenhet snarare än från ett specifikationsblad. Mer bakgrund om företaget finns på om sidan .
Om du utvärderar en dubbelhuvudrörbockare för bromsrör, börja med att mäta den kortaste linjen du gör och den värsta radien på den. Dessa två siffror kommer att eliminera större delen av marknaden för dig och göra det återstående valet mycket lättare att motivera.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning