Branschnyheter
Hem / Nyheter / Branschnyheter / Guide för rörbockningsmaskin: Typer, val, inställningar och grunder
Nästan varje vätska eller gas som rör sig genom en maskin måste färdas runt något - ett motorblock, en kompressor, en ramskena, en brandvägg. Rak tub passar sällan. A rörbockningsmaskin är utrustningen som förvandlar en rak rörlängd till en jämn, exakt kurva och gör det på samma sätt på den tionde delen som på den första.
Principen är lätt att beskriva. Maskinen håller röret, stödjer det från insidan och utsidan och drar det runt en roterande form. Vad som skiljer en ren böj från en tillplattad eller skrynklig en beror på verktyg, kontroll och upplevelsen av människorna som sätter upp den.
Roterande dragböjning är arbetshästmetoden i industriell produktion, och de flesta maskiner på ett modernt verkstadsgolv är byggda runt det. Röret laddas och skjuts framåt tills början av böjningen sitter mot böjdynan. En klämdyna stänger sedan och låser röret i spåret på den dynan. Bakom den följer en tryckdyna röret när det färdas, medan en torkarmatris stöder innerväggen precis bakom böjningspunkten. Inuti röret håller en dorn väggen från att kollapsa.
Sedan roterar böjdynan och drar röret med sig. Eftersom klämman och röret rör sig tillsammans sträcks materialet på utsidan av kurvan och komprimeras på insidan, vilket är precis vad en bra böj kräver. Allt annat i maskinen finns för att hålla den deformationen under kontroll.
| Komponent | Roll i böjen |
|---|---|
| Böj dö | Ställer in mittlinjeradien och formen på kurvan |
| Klämmunstycke | Låser röret mot böjdynan så att det inte kan glida |
| Tryckdyna | Följer röret och styr krökens yttervägg |
| Torkardyna | Stöder innerväggen precis bakom böjpunkten |
| Dorn | Sitter inuti röret och förhindrar att väggen rasar |
Om du är ny på processen, vår klarspråkiga guide på hur en rörbockningsmaskin fungerar går igenom samma sekvens steg för steg.
Inte alla böjda rör är gjorda på samma sätt. Maskinfamiljen är bred och varje design passar olika jobb:
För de flesta tillverkare som arbetar med rör upp till några tum i diameter täcker den första och den fjärde typen större delen av den dagliga produktionen.
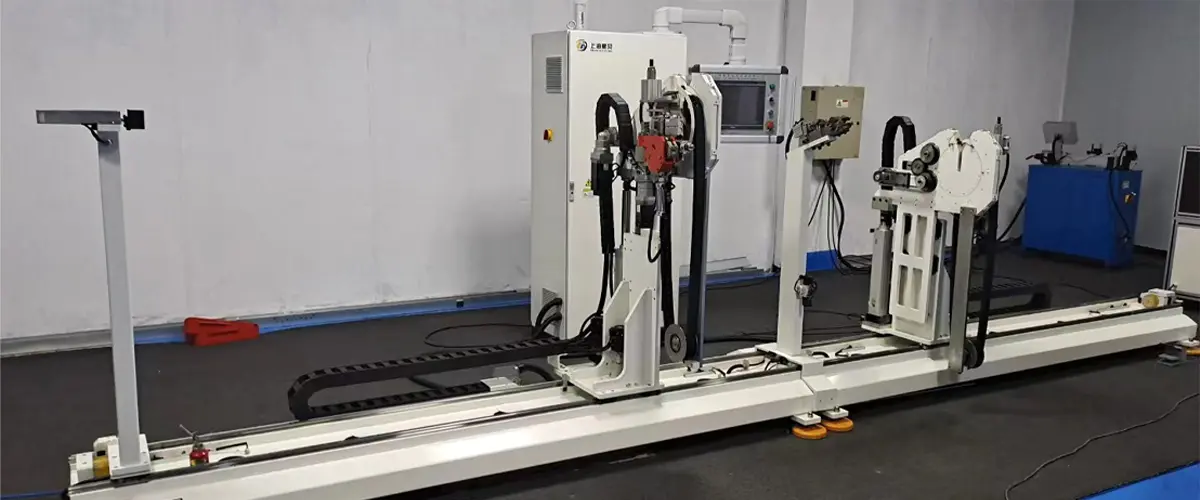
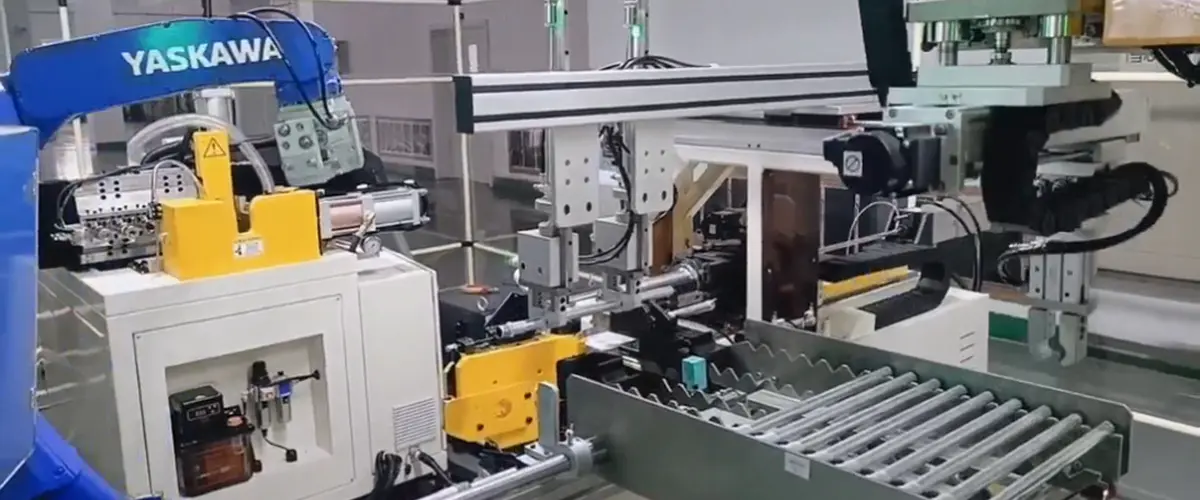
En enhuvudsmaskin böjer en radie i taget. Operatören laddar röret, maskinen gör böjningen och antingen flyttas röret om för nästa böj eller så är delen komplett. Detta är fortfarande det mest flexibla arrangemanget på golvet: byt verktyg och program, och samma maskin hanterar en annan del.
Där den moderna enhuvudsmaskinen skiljer sig från en äldre finns i kontrollen. Servodrivna axlar styr matningen, rotationen mellan böjar och själva böjvinkeln. När ett program väl har bevisats behöver operatören inte justera någonting efter känsla – maskinen upprepar samma rörelse för hela satsen.
 Helautomatisk enhuvudsrörbockningsmaskin Servodriven enhuvudsrörbockare med automatisk laddning och integrerat arbetsflöde, lämpad för repeterbar batchproduktion över stål-, aluminium- och kopparrör. Visa produkt →
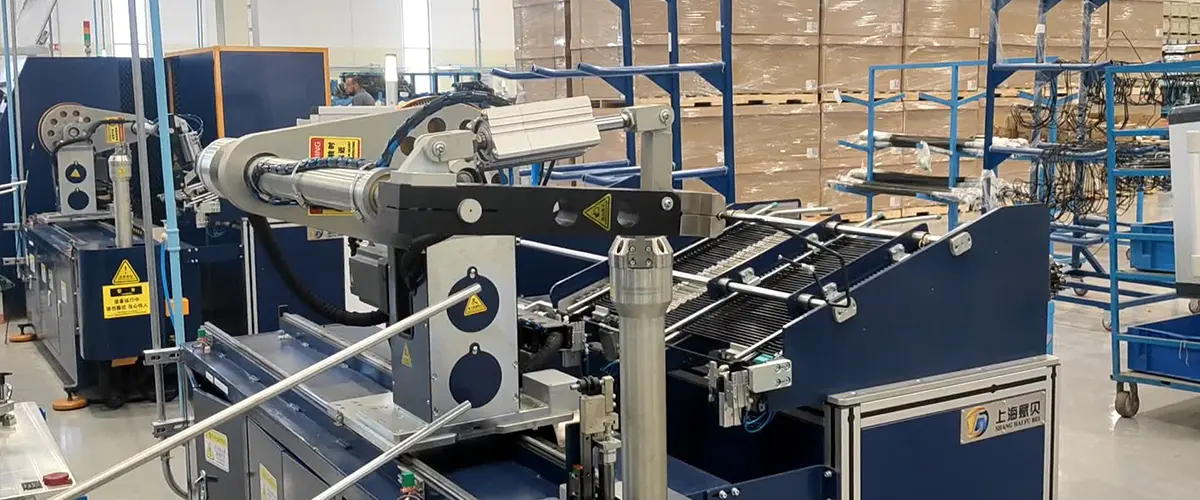
En böjare med dubbla huvuden bär två böjningshuvuden vända mot varandra, så att båda ändarna av ett rör kan formas på en gång. För delar med böjar i vardera änden och en rak bana däremellan, minskar detta cykeltiden dramatiskt och tar bort det andra hanteringssteget.
Bilbromslinor är det klassiska exemplet. De är vanligtvis korta, tunnväggiga och produceras i mycket stora volymer, och varje millimeter av böjpositionen spelar roll eftersom linan måste dra runt upphängnings- och chassikomponenter utan att röra dem. En CNC-dubbelhuvudmaskin med servostyrda huvuden håller dessa positioner konsekventa från första delen till tiotusendelen.
CNC-rörbockningsmaskin med dubbelt huvud för broms- och hydraulledningar Rörbockare i hög volym med servostyrda huvuden, automatisk belastning i båda ändar och CNC-programmering, lämpad för konsekvent broms- och hydraulledningsproduktion. Visa produkt → Innan du jämför modeller hjälper det att skriva ner de verkliga kraven för delen. Svaren tenderar att begränsa fältet snabbt:
Få dessa sex svar på papper och specifikationen skriver nästan sig själv.
Plastslangar beter sig inte som metall. Den fjädrar tillbaka mer, den repar sig lätt och den kan böjas istället för att böjas om radien är för snäv. En nylonrörsbockningsmaskin använder därför olika verktygsgeometri, mjukare klämtryck och ofta en uppvärmd eller temperaturkontrollerad process för att få materialet att följa formen istället för att bekämpa den.
I luftkonditionerings- och biltillämpningar är nylon- och PA-linjer vanliga eftersom de är lätta, korrosionsbeständiga och billiga. Att böja dem exakt beror fortfarande på samma grunder: rätt radie, rätt stöd och ett kontrollsystem som upprepar rörelsen exakt.
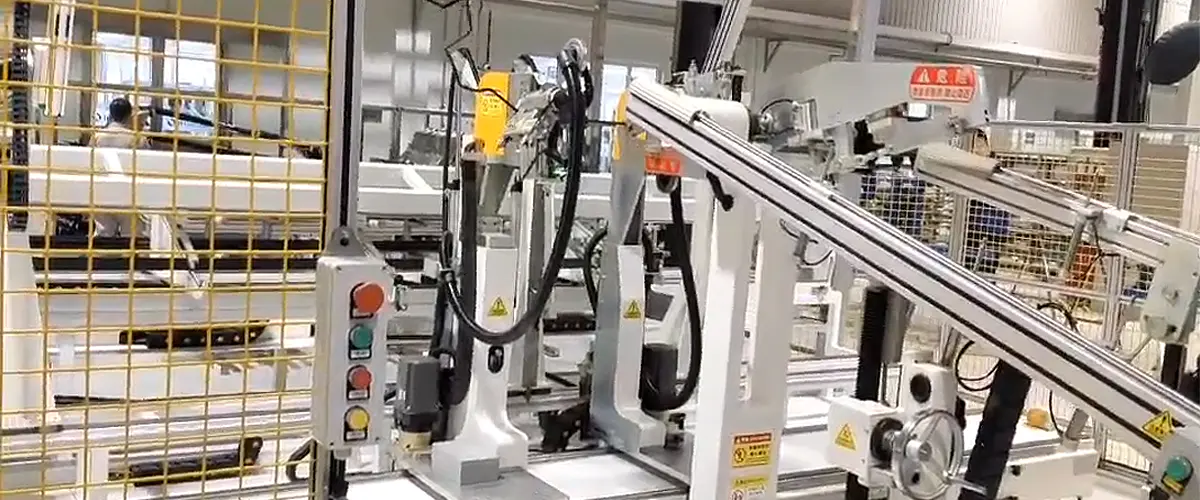
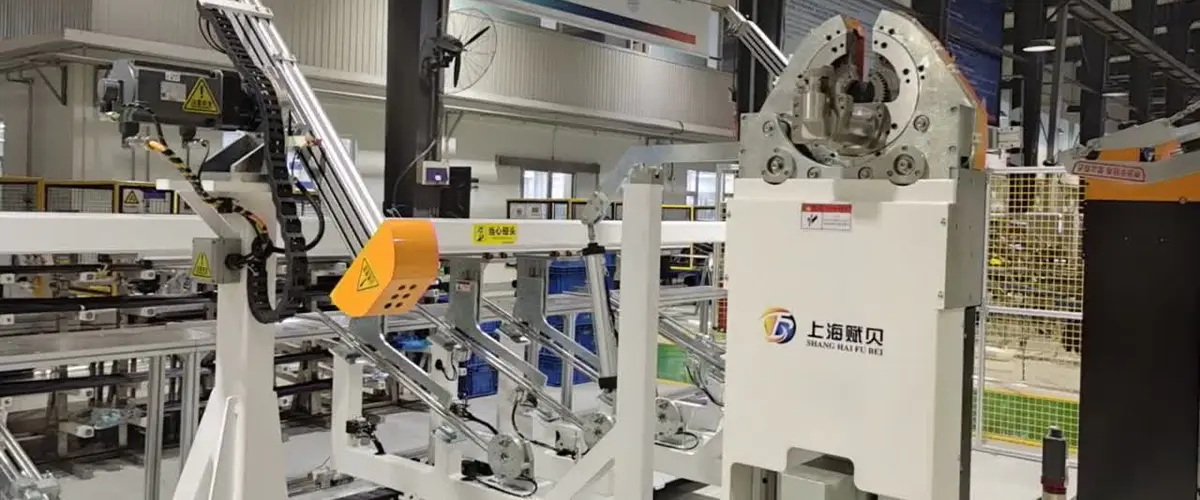
När en del är stabil och volymen är tillräckligt hög, slutar bockningsmaskinen att vara ett fristående verktyg och blir en station i en rad. Rör kapas, böjs, ändformas, testas och packas i sekvens, ofta med automatisk laddning mellan stegen. Vinsten är inte bara hastighet - det är konsekvens, eftersom den mänskliga variationen mellan skift försvinner.
Formning av luftkonditioneringsrör för bilar är en bra illustration. Dessa linjer löper flera böjar, en specifik ändform och en läckagekontroll, allt på en del som ska passa en fast punkt på fordonet. Att bygga det flödet som en integrerad linje, snarare än fem frånkopplade maskiner, är vanligtvis det som gör skillnaden i skrothastighet.
Automatiserad produktionslinje för rörformning av luftkonditionering för fordon Integrerad automatiserad linje som kombinerar ändformning, bockning och robotöverföring, vilket minskar hanteringsstegen för fordonsluftkonditioneringsrördelar med olika operationer i varje ände. Visa produkt → Böjutrustning är hållbar, men noggrannheten avviker om den ignoreras. Några vanor håller en maskin ärlig under år av produktion:
Inget av detta är komplicerat. Det måste bara vara någons jobb.
Ja, men varje diameter behöver sin egen verktygssats och sitt eget program. Maskinramen förblir densamma; böjdynan, klämdynan, tryckdynan och dornbytet.
Med en dorn och en torkardyna kan en mittlinjeradie på ungefär en till en och en halv gånger rördiametern uppnås på många tunnväggiga material. Allt tätare börjar kräva specialverktyg eller en annan process.
Inte alltid. Om delarna är enkla och volymen låg kan en välinställd manuell maskin göra jobbet. CNC betalar sig själv när repeterbarhet och växlingshastighet är viktigare än initialpriset.
Att välja en böjare är egentligen inte ett katalogbeslut. Det beror på delen, materialet, volymen och personerna som ska köra maskinen. Det är därför det mest användbara samtalet vanligtvis börjar med en ritning, en provdel eller en lista över vad som går fel idag.
Vi har byggt rörbearbetningsutrustning sedan 2012, och du kan läsa mer om hur vi arbetar och hur ett typiskt projekt ser ut från insidan. Om du redan har en del i åtanke, skicka oss måtten och materialet — vi kommer att berätta ärligt för dig om det är ett enkelt jobb eller ett som behöver en närmare titt.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning