

Nyheter & Inspiration
Kontakta oss
Nylonrörbockningsmaskin: En praktisk guide till val och användning
Nylonslangar finns överallt när du börjar leta efter det. Den transporterar bränsle- och ångledningar i fordon, tryckluft i pneumatiska bromssystem, kylvätska genom värmeväxlare och otaliga andra medier i apparater och allmänna maskiner. Att böja slangen rent, utan att krossa väggen eller låta den se trött och oval ut, är en annan övning än att böja koppar eller stål. En nylonrörsbockningsmaskin är byggd kring den skillnaden. I den här artikeln går vi igenom vad dessa maskiner faktiskt gör, hur de skiljer sig från metallbockare och de små detaljerna som avgör om en del lossnar från maskinen och ser rätt ut eller på väg mot skrotkärlet.
Vad är en nylonrörbockningsmaskin?
A nylonrörsbockningsmaskin är en CNC-styrd bockare inställd för plaströr - nylon, PA6, PA11, PA12 och jämförbara polyamidkvaliteter - snarare än för metall. Den grundläggande rörelsen är en varje rörhand skulle känna igen: röret kläms fast, matas till rätt längd, roteras till rätt plan och dras sedan runt en böjningsdyna medan en dorn stöder insidan av väggen.
Skillnaden ligger i hur noggrant allt är trimmat. Polyamidrör är mjukare och mycket mer elastiskt än koppar eller stål, så verktyget, dornpositionen, klämtrycket och böjhastigheten måste alla vara skonsammare. Böjdynor löper vanligtvis med större radier i förhållande till rördiametern, och avtorkningsdynor och styrskor är formade för att vagga röret istället för att skrapa längs det.
Om det finns ett område som är värt att uppmärksamma är det dornkontroll. Dra i dornen en bråkdel för tidigt och insidan av böjen planar ut; håll den en bråkdel för länge och ytan kan slita. På en välinstallerad maskin är den tidtagningen programmerad och repeterbar, och den kan justeras separat för varje material.
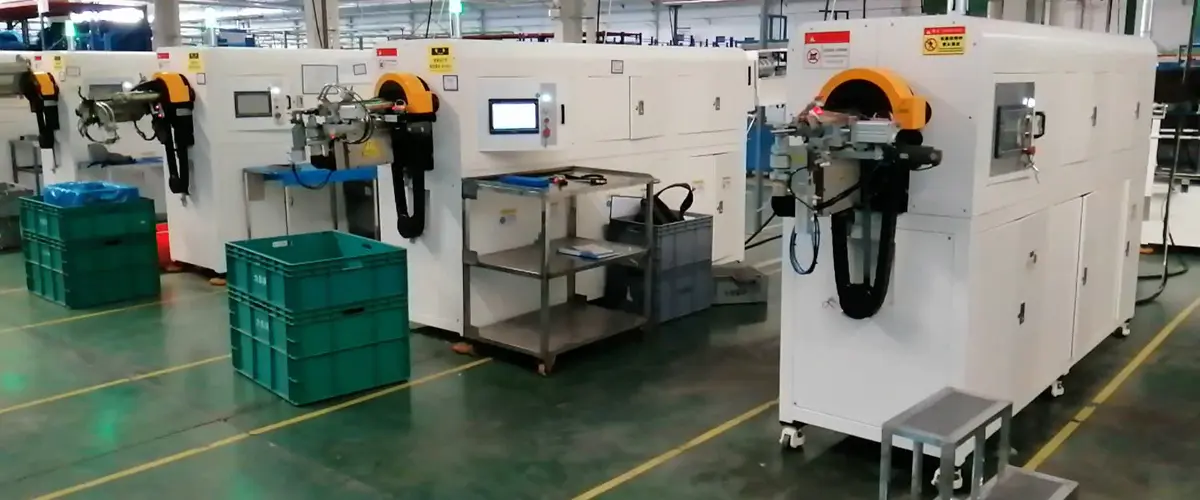
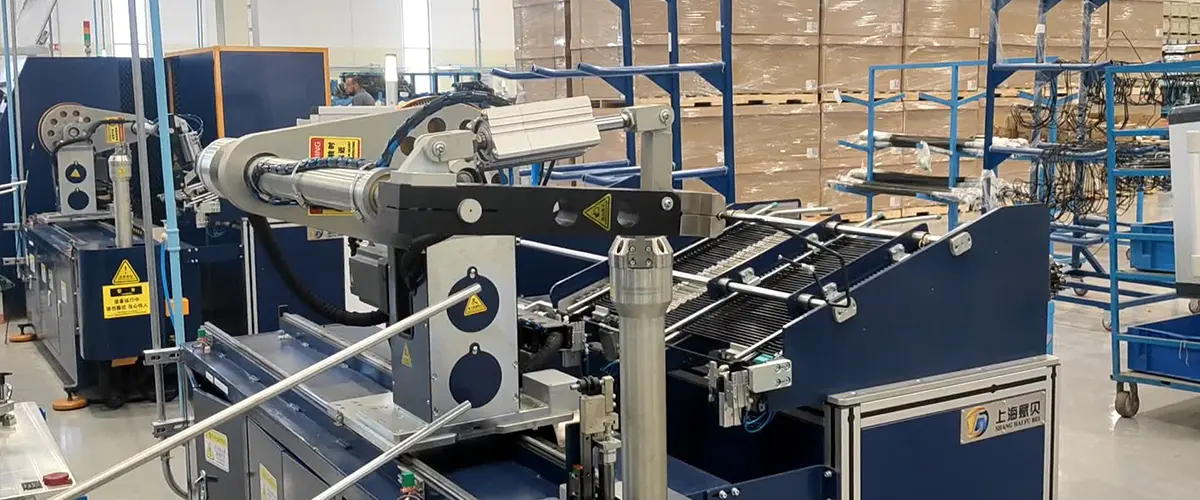
 Nylonrörbockningsmaskin för PA6 och PA66 tubing Integrerad uppvärmning, böjning och kylning stödjer formning av nylonrör med kontrollerade temperaturer och servomatning för repeterbar multi-böj produktion. Visa produkt →
Hur nylon beter sig annorlunda än metall
Alla som bara har böjt metall kommer att märka skillnaden inom de första delarna. Nylon fjädrar tillbaka mycket längre, märker lätt och kan kollapsa under en klämma som ett mässingsrör skulle rycka av. Att känna till dessa skillnader gör valet av maskiner och verktyg mycket enklare.
| Karakteristiskt | Nylon / PA-rör | Aluminium och koppar | Stål |
|---|---|---|---|
| Återfjädring efter böjning | Hög; behöver ersättning i kontrollprogrammet | Måttlig | Låg till måttlig |
| Internt stöd krävs | Dorn eller plugg behövs nästan alltid | Behövs vanligtvis | Behövs för snäva radier |
| Risk för tillplattning | Hög, speciellt med tunna väggar | Måttlig | Låg |
| Ytmärkning | Hög; mjuk yta slits lätt | Måttlig | Låg |
| Värmehjälp | Ibland till hjälp | Behövs sällan | Används sällan |
Den praktiska konsekvensen är att en bockare avsedd för polyamidarbete normalt specificeras med en bredare minsta böjradie, mjukare servorörelse och en dorn som går fram i en kontrollerad båge istället för att dras genom hålet.
Maskindelarna som betyder mest
De flesta nylonbockare ser i stort sett lika ut på verkstadsgolvet, men en handfull delsystem bestämmer vad en given maskin faktiskt kan producera.
- Matnings- och rotationsaxlar. Dessa anger avståndet mellan kurvorna och planet för varje kurva. På nylon spelar jämn acceleration lika stor roll som noggrannhet - en ryckig matning kan sträcka eller markera slangen.
- Dorn och torkardyna. Dornen stöder innerväggen genom böjen medan torkardynan stöder utsidan. Genom att arbeta tillsammans kontrollerar de ovalitet och håller rynkor i schack.
- Klämning. Klämtrycket måste vara tillräckligt hårt för att hålla röret och tillräckligt lätt för att inte platta till det. Justerbara klämmor som stängs mjukt är en verklig fördel med tunnväggiga PA-slangar.
- Styrsystem. En CNC med ett inlärbart gränssnitt låter en operatör bygga ett detaljprogram en gång och upprepa det exakt. Återfjädringskompensation, matningshastigheter och dornframmatning hålls i programmet snarare än lämnas till förarens känsla.
Att välja rätt maskin för din del
Urvalet börjar med delen, inte katalogen. En kort lista med frågor begränsar fältet snabbt.
- Ytterdiameter och väggtjocklek. Dessa ställer in maskinens storlek och hur mycket stöd väggen behöver. Tunnväggiga PA-slangar är det krävande fallet.
- Minsta böjradie. Ju snävare radie i förhållande till diameter, desto mer beror processen på god dornkontroll och en korrekt klädd stans.
- Antal böjar och plan. Delar med flera plan gynnar i allmänhet en maskin med en snabb, exakt rotationsaxel och tillräckligt med programminne för att lagra hela sekvensen.
- Utgångsmål. Låga volymer passar en enhuvudsmaskin med manuell laddning. Högre volymer driver dig mot en dubbelhuvudmaskin eller en automatisk linje.
- Lastning och lossning. Hur röret anländer och lämnar maskinen avgör ofta den verkliga cykeltiden mer än själva kröken.
Om dina delar är av PA eller annan polyamidkvalitet, sparar en maskin konfigurerad för nylon från början en hel del försök och misstag senare. Verktyg, dornprofiler och styrparametrar skiljer sig alla från en metallrörsuppsättning.
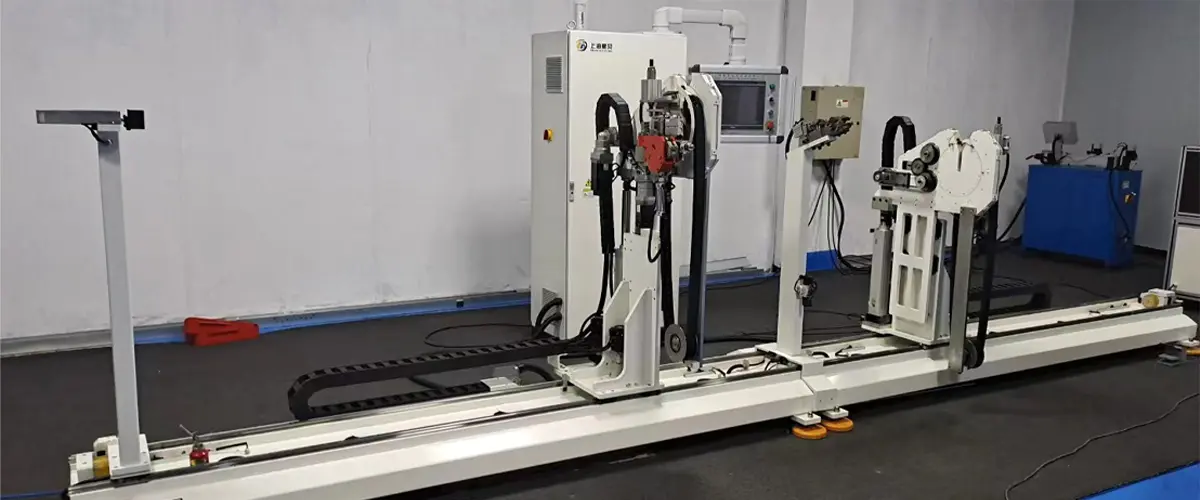
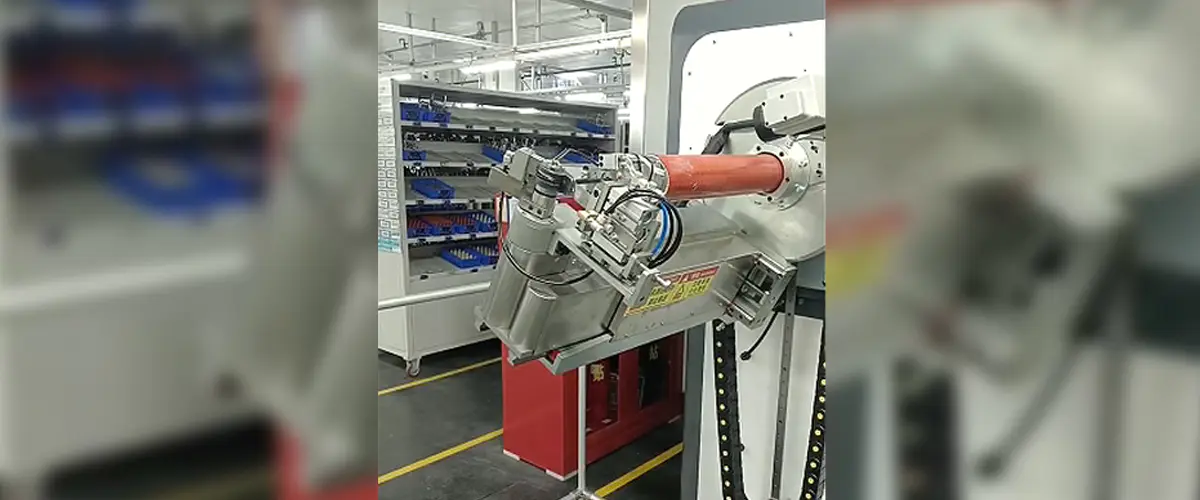
PA-rörbockningsmaskin för nylonslangar och polyamidkvaliteter Integrerad uppvärmning, böjning och kylning med servomatning hjälper till att bibehålla termisk konsistens och repeterbara flerböjningsresultat för PA6- och PA66-slangar. Visa produkt → Vanliga problem och hur man undviker dem
Nästan varje defekt i nylonböjning visas på samma kortlista.
- Tillplattning. Sektionen blir oval, vanligtvis för att dornen drogs ut för tidigt eller att böjradien är för snäv för väggtjockleken.
- Rynkor. En skrynklig invändig böj betyder att materialet trycks ihop istället för att flyta. Bredare avtorkarstöd och något mer materialåtgång på insidan av böjen brukar lösa det.
- Springback. Nylon slappnar av efter böjningen, så att vinklarna glider. Ersättningen ska leva i kontrollprogrammet och vara avstämd per materialsats.
- Ytslipning. Hårda styrningar, smutsiga stansar och alltför täta klämmor lämnar alla märken. Rullstyrningar och mjuka klämkuddar hjälper avsevärt.
- Krackning. Kalla slangar eller mycket tjocka väggar kan spricka vid böjning. Lite försiktig uppvärmning eller lite större radie brukar lösa det.
Från en fristående Bender till en helautomatisk linje
När väl böjprocessen är stabil är det naturliga nästa steget att ta operatören ur cykeln. En rörbockare i nylon kan paras ihop med automatisk lastning och lossning och därifrån integreras i en linje som även utför ändformning, fasning, inspektion och packning.
För polyamidrör innebär detta ett skonsamt grepp, försiktig överföring mellan stationer och ingen hård hantering som skulle repa en färdig yta. Den verkliga vinsten är repeterbarhet: del efter del förblir identisk genom skiftet, snarare än att driva som en operatör tröttnar mot slutet av dagen.
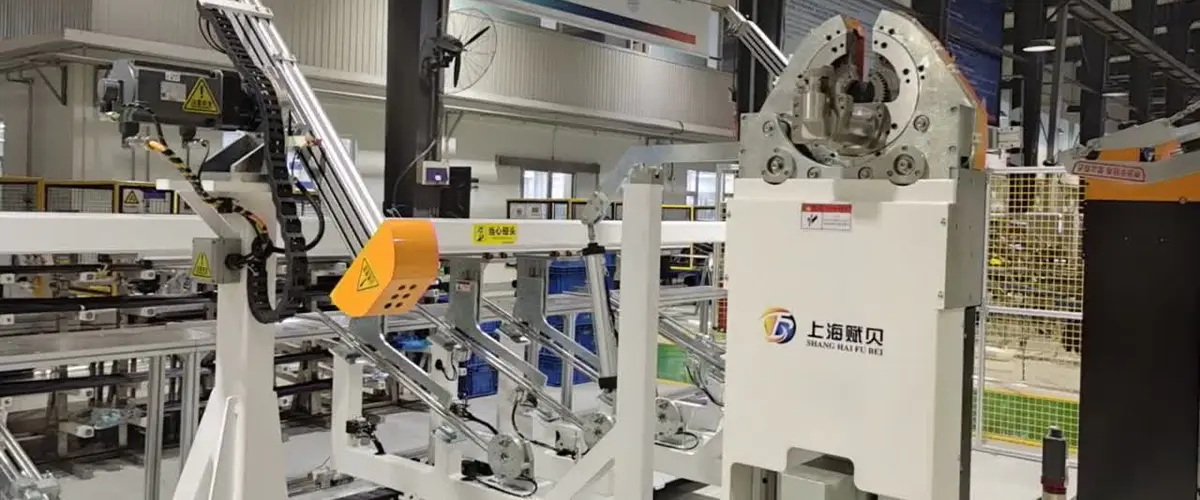
Helautomatisk enhuvudsrörbockningsmaskin för metallrör Automatiserad last-till-utgång-böjning med Siemens PLC och full servodrift stöder repeterbar batchproduktion för stål-, aluminium- och kopparrör. Visa produkt → Arbeta med en tubbockningsspecialist
Nylonböjning låter enkelt tills en del kommer med sju böjar i tre plan, en snäv sektionstolerans och en veckovolym som inte lämnar något utrymme för omarbetning. Det är den punkt då processkunskap och maskinkonfiguration börjar betyda mer än broschyrspecifikationen.
Vi har byggt rörbearbetningsutrustning i Shanghai sedan 2012, från bockare och ändformningsmaskiner till fasnings-, spinn- och pressningsutrustning, tillsammans med skräddarsydda automatiserade linjer för fordons- och luftkonditioneringsapplikationer. Våra maskiner använder servodrift, gränssnitt för mänskliga maskiner och datorstyrning, och vi konfigurerar hellre en maskin runt din del än att ge dig en standardmodell och önskar dig lycka till. Om du vill ha lite bakgrund, vår företagsprofil anger hur vi arbetar.
För en bredare vandring genom beslutsprocessen guide för att välja en nylonrörsbockningsmaskin täcker samma mark från en lite annan vinkel, och det är en användbar följeslagare till den här artikeln.
Nylonrörsböjning är ett litet ämne med mycket detaljer, och detaljerna är oftast det som avgör resultatet: när dornen dras tillbaka, hur hårt klämman stängs, hur jämnt stansytan är klar. Få maskinen och processen rätt och delarna blir rena, repeterbara och omärkliga - vilket är precis vad en produktionsingenjör vill ha. Om du arbetar igenom en viss del pratar vi alltid gärna igenom rör, radie och volym och hjälper dig att räkna ut vilken konfiguration som är vettig.
PREV:Guide för rörbockningsmaskin: Typer, val, inställningar och grunder
NÄSTA:Helautomatisk enhuvudsrörbockningsmaskin: En komplett köpguide
NÄSTA:Helautomatisk enhuvudsrörbockningsmaskin: En komplett köpguide
Intresserad av samarbete eller har frågor?
Relaterade produkter
Kontakta
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Produkter
QR-kod
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning
TILL TOPPEN