Branschnyheter
Hem / Nyheter / Branschnyheter / Rörbockningsmaskin med dubbelt huvud: En praktisk guide för rörtillverkare
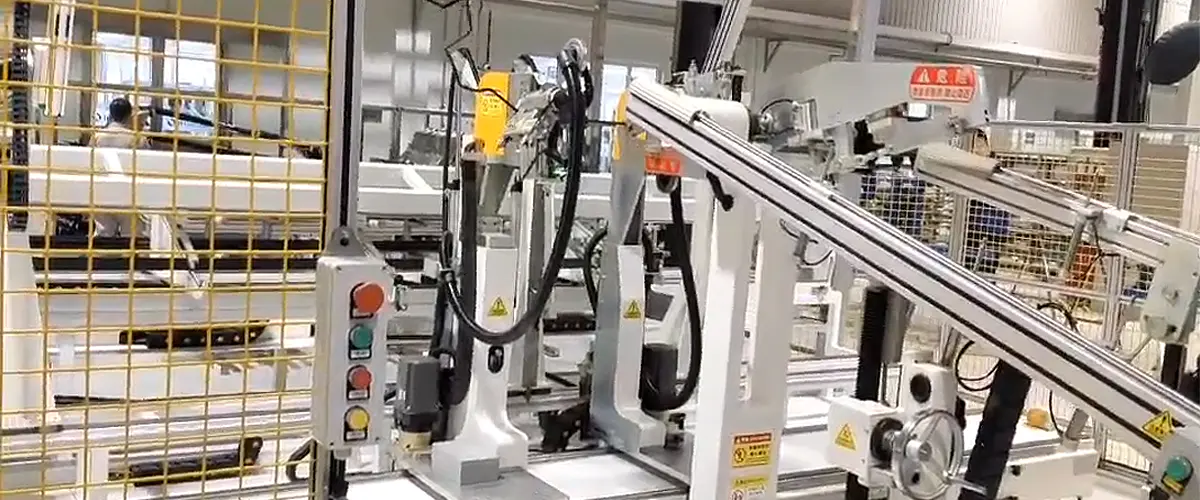
Vid rör- och rörtillverkning döljer sig ofta den verkliga kostnaden för en böjd del i den andra passagen. Närhelst en komponent behöver två symmetriska böjar, såsom en U-böj, ett par matchande förskjutningar eller de två benen på en rektangulär ram, tvingar en maskin med ett huvud operatören att böja, släppa, flytta om och böja igen. En rörbockningsmaskin med dubbelt huvud tar bort den dupliceringen genom att montera två bockningshuvuden på en bädd så att båda bockarna formas i en enda synkroniserad cykel.
Den här guiden förklarar hur dessa maskiner fungerar, hur de huvudsakliga konfigurationerna skiljer sig åt, vilka specifikationer som avgör om en maskin passar dina delar och var en dubbelhuvudplattform tjänar sin plats på verkstadsgolvet.
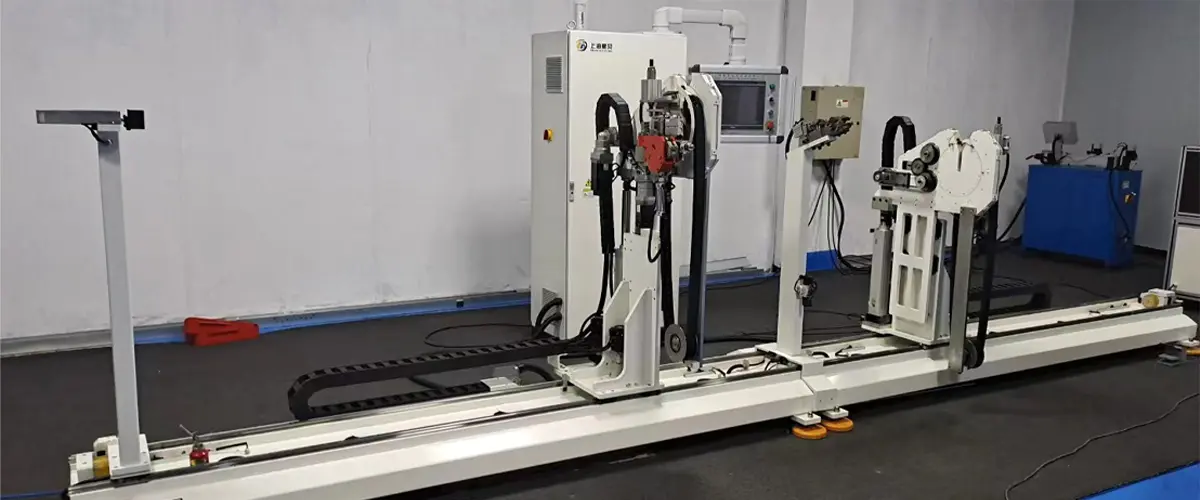
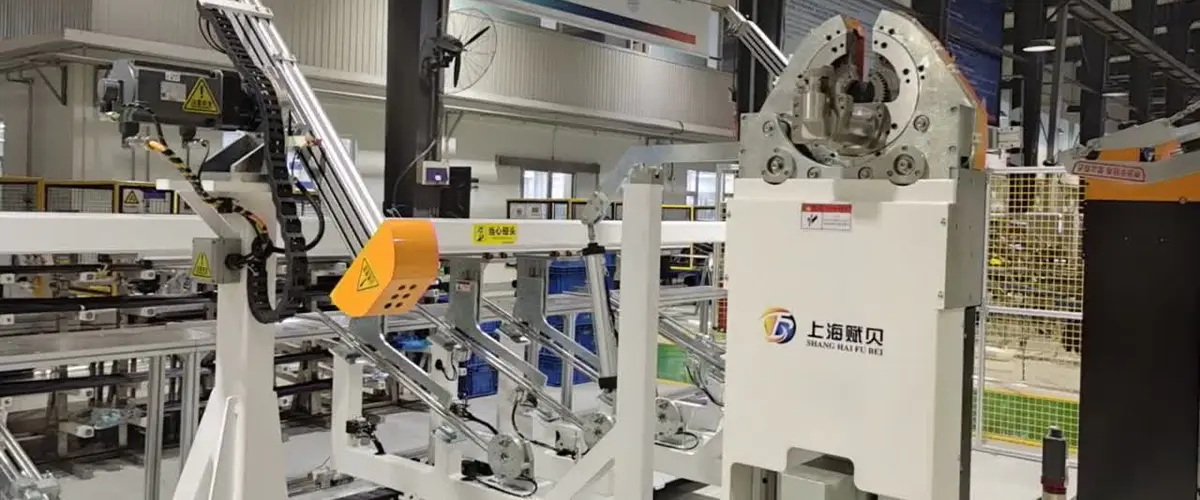
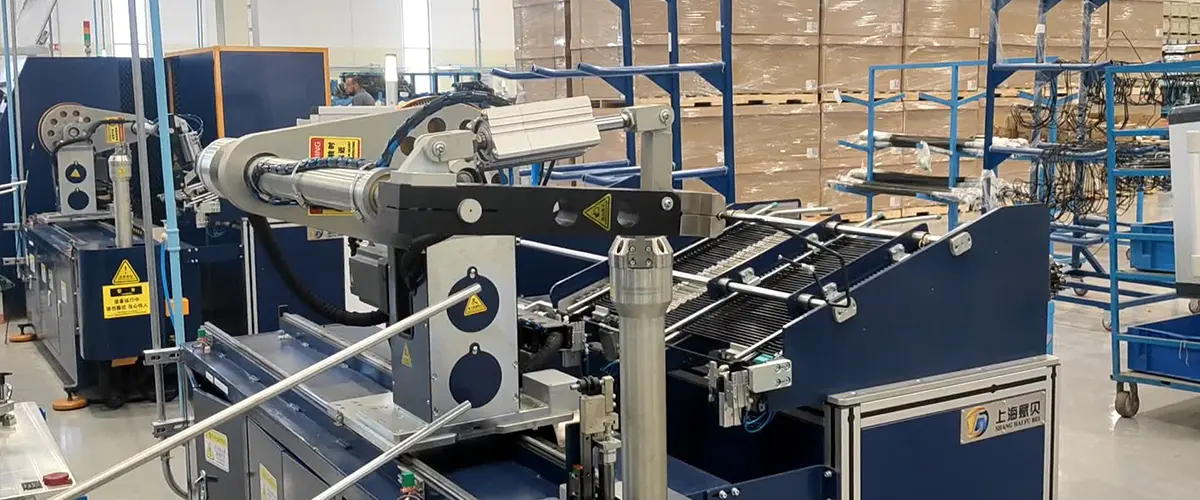
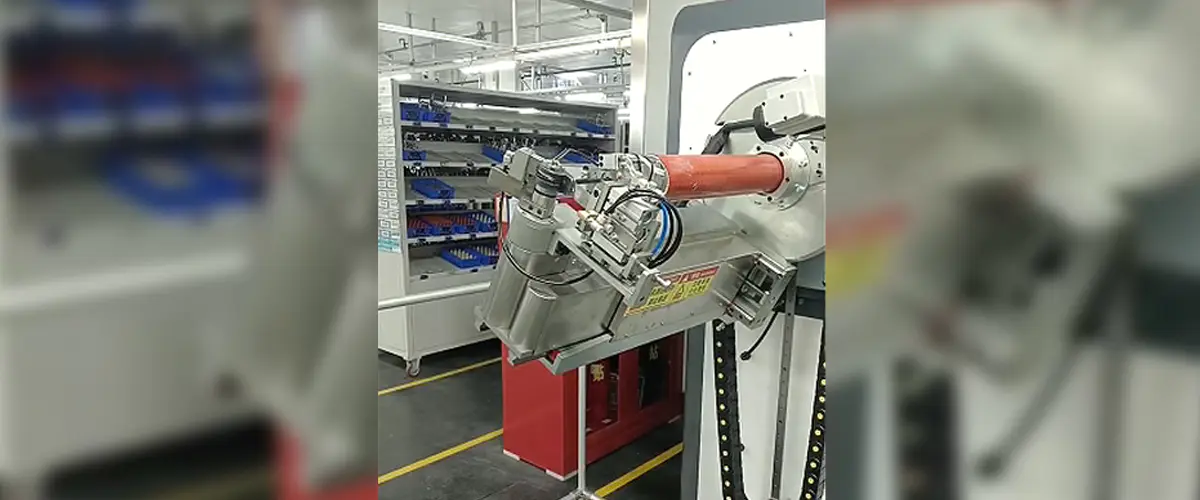
En dubbelhuvudbockare bär två bockningsenheter, vanligtvis beskrivna som vänster och höger huvud, på en gemensam maskinbas. Röret kläms fast och hålls mellan dem, och varje huvud roterar en böjdyna runt sitt eget centrum för att bilda en böj. Eftersom huvudena sitter på samma axel ställs avståndet mellan de två krökarna av huvudens avstånd, medan krökningsvinkeln på varje sida styrs av maskinens styrsystem eller av justerbara mekaniska stopp.
På servodrivna maskiner är både huvudrotation och rörpositionering programmerbara, så att byta från en del till nästa innebär att man återkallar ett lagrat program istället för att bygga om installationen för hand. Det är där den verkliga fördelen ligger: repeterbar geometri och en cykeltid som är nära hälften av vad en enhuvudsmaskin behöver för samma symmetriska del.
En gräns är värd att förstå innan du köper. De flesta dubbelhuvudmaskiner böjer sig i ett plan. Om din del också behöver bockar utanför planet, behöver du vanligtvis en CNC-bockmaskin med en roterande vagn, eller en andra operation på en annan maskin. Att matcha maskinarkitekturen med detaljens geometri är det första beslutet, och allt annat följer av det. Om du vill ha en steg-för-steg-uppdatering om grunderna, vår artikel om hur en rörbockningsmaskin fungerar täcker grundmekaniken för böjning, fastspänning och återfjädring.
Ingendera plattformen är allmänt sett bättre. Tabellen nedan sammanfattar de avvägningar vi diskuterar oftast när kunder skickar sina delritningar till oss.
| Omtanke | Enkelhuvud CNC-bockare | Dubbelhuvud rörbockningsmaskin |
|---|---|---|
| Böjningar per cykel | En | Två, bildade samtidigt |
| Typiska delformer | Komplexa tredimensionella rördragningar | Symmetriska U-böjningar, förskjutningar, parallella ben |
| Cykeltid på symmetriska delar | Längre på grund av ompositionering mellan kurvorna | Kort, avklarad i en cykel |
| Böj plan | Flerplan med vagnrotation | Vanligtvis ett enda plan |
| Verktyg | En set of bend and clamp dies | Två matchande set, ofta spegelvända |
| Bäst passform | Låg volym, hög variation, 3D-delar | Medium till hög volym, repetitiva symmetriska delar |
Servomotorer driver både huvuden och positioneringsaxlarna, och böjvinklar skrivs in på en pekskärm istället för att slås in för hand. Program för dussintals artikelnummer kan lagras och återkallas, vilket håller växlingen kort och håller den första delen av en batch identisk med den sista. Detta är den konfiguration vi rekommenderar när en butik böjer en blandning av symmetriska delar och byter över flera gånger per skift.
 CNC dubbelhuvud rörbockningsmaskin Denna CNC-rörbockare med dubbla huvuden är utformad för högprecision, högvolymproduktion av broms- och hydraulledningar i längdintervallet 1 000–5 000 mm. Visa produkt →
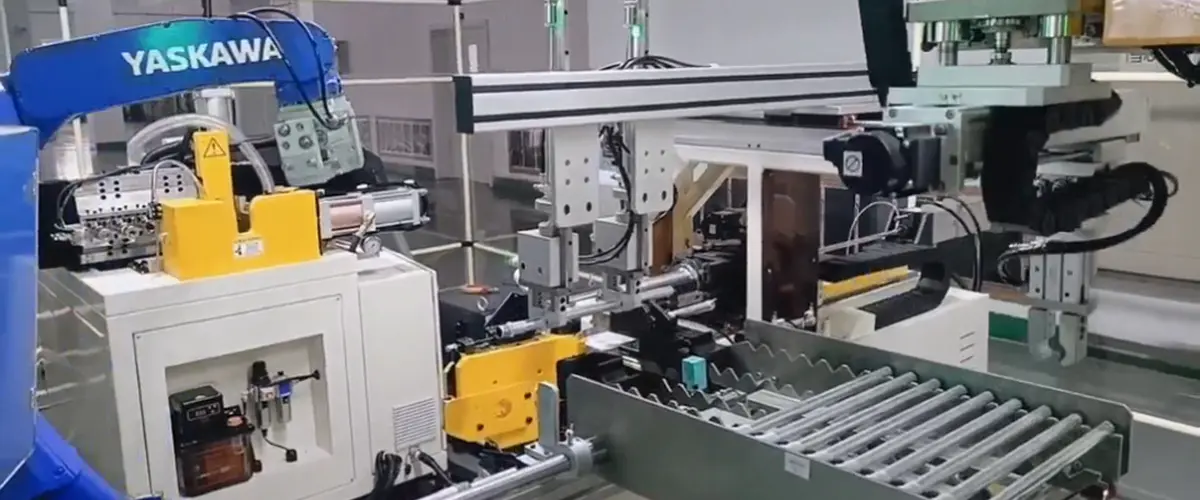
Automatisering lägger till matning, positionering och utmatning, så att operatören övervakar cykeln istället för att hantera varje rör. Genomströmningen stiger och, lika viktigt, även konsistensen, eftersom röret är placerat vid maskinen snarare än för hand. Dessa maskiner passar stora partier med ett enda artikelnummer och kan kopplas till en bredare rörbearbetningslinje med ändformnings- eller skärutrustning.
Helautomatisk Double-Head Pipe Bending Machine Byggd för obevakad produktion i stora volymer av rör i längdintervallet 1 000–5 000 mm, denna helautomatiska CNC-rörbockare med dubbla huvuden hanterar hela processen... Visa produkt → Bromsledningar är ett specialfall. Diametrarna är små, väggarna är tunna och ytan är ofta belagd eller pläterad, så fastspänningen måste vara skonsam och verktyget måste vara fint avslutat. Maskiner byggda för detta arbete använder täta stigningshuvuden, exakta böjdynor och noggrant kontrollerat klämtryck för att hålla böjradien utan ovalitet, buckling eller ytmärken.
Dubbelhuvudrörbockare för bromsrör Synkronisering med dubbla stationer: Genombrott av produktivitetsflaskhalsar Bromsrör är vanligtvis långa, smala rör — som till exempel bilbromsledningar. Konventionell si... Visa produkt → Två maskiner som ser likadana ut i ett katalogfoto kan skilja sig helt åt i vad de faktiskt kan böja. Innan du jämför priser, bekräfta dessa punkter mot dina egna detaljritningar.
Om en leverantör inte kan köra ett bockningsförsök med ditt material och din väggtjocklek, be om en video av en jämförbar del som produceras. Ljud och cykeltid i en video avslöjar ofta mer än ett specifikationsblad.
Biltillverkning är där dubbelhuvudböjning visar sig tydligast. Bromsledningar, bränsle- och ångledningar och luftkonditioneringsrör innehåller alla upprepade symmetriska böjar och volymerna är tillräckligt höga för att cykeltiden spelar roll. I luftkonditioneringsproduktion gäller samma logik för kondensor- och förångarrör, där två böjar med matchande radie måste sitta på exakt avstånd från varandra.
Utöver metallrör, kan nylon- och PA-rör som används i vätske- och pneumatiska system även böjas på dubbelhuvudplattformar när verktyget är anpassat till det mjukare materialet och dess olika återfjädringsbeteende. Den röda tråden är upprepning: om en stor del av dina delar är symmetriska, utför det andra huvudet betalt arbete på varje cykel.
Bra resultat kommer från installationen, inte från kontrollpanelen. Följande sekvens är en pålitlig rutin.
Eftersom en dubbelhuvudmaskin är konfigurerad runt dina delar, betyder leverantören lika mycket som maskinen. Fråga hur böjdynorna är utformade, hur styrsystemet hanterar fjädring och vem som stödjer maskinen när den väl är installerad. En leverantör som bygger både maskin och verktyg kan ta ansvar för den färdiga bockningen, inte bara för stommen.
Vi är Shanghai Fubei Electromechanical Equipment, en tillverkare av rörbearbetningsmaskiner som grundades 2012. Våra dubbelhuvudbockare, enkelhuvudsbockare, nylonrörsböjare, ändformningsmaskiner och automatiska produktionslinjer använder servostyrning, människa-maskin-gränssnitt och datorstyrsystem, och vi bygger skräddarsydda linjer för bil- och luftkonditioneringskunder. Du kan läsa mer om vår bakgrund inom rörbearbetningsutrustning och hur vi närmar oss anpassade projekt.
I de flesta fall är varje huvud bearbetat för att producera samma radie, vilket är vad symmetriska delar kräver. Vissa maskiner kan ställas in med olika stansar på varje sida, men delen måste fortfarande vara geometriskt kompatibel med ett delat bockningsplan.
För böjningar med tunn vägg eller stor radie kan en dorn eller torkardyna vara nödvändig för att förhindra tillplattning och skrynkling. Utrymmet mellan huvudena är begränsat, så diskutera dornstöd med din leverantör innan maskinen byggs.
Stål, rostfritt stål, koppar, koppar-nickel, aluminium, nylon och PA-rör är alla vanliga. Material och väggtjocklek bestämmer verktyget, spänntrycket och mängden återfjädringskompensation som krävs.
En dubbelhuvudsrörbockningsmaskin är inte bara en snabbare enkelhuvudsmaskin. Det är ett annat sätt att planera en del, och besparingarna kommer från att eliminera en andra hanteringsoperation på varje cykel. Om din produktion är uppbyggd kring symmetriska böjar är det värt att skicka en ritning och en målcykeltid till en tillverkare och fråga hur maskinen skulle se ut för just ditt rör.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning