Branschnyheter
Hem / Nyheter / Branschnyheter / PA Pipe Bending Machine: En praktisk guide för pålitlig rörproduktion
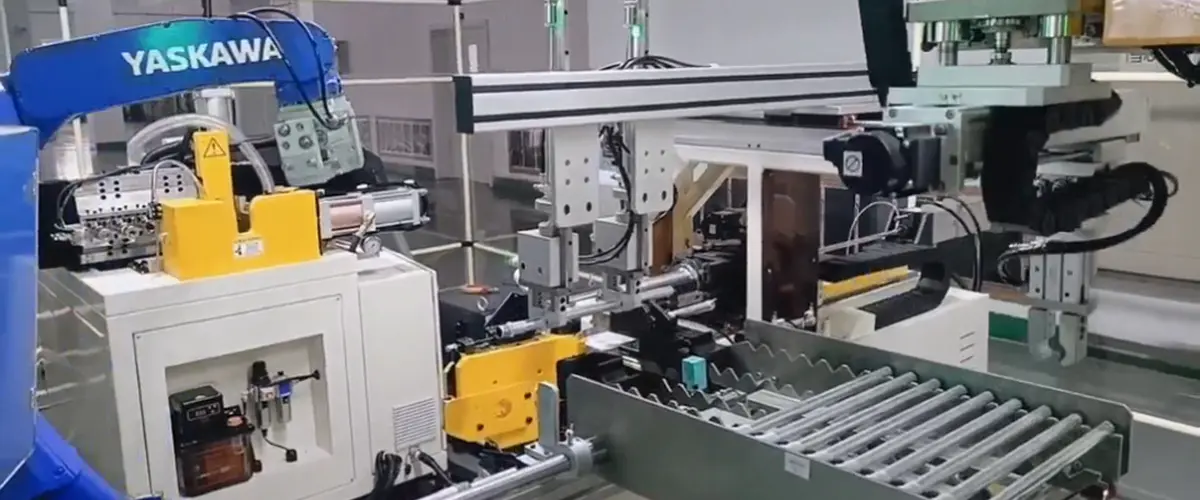
PA-rör är inte en uppskalad version av koppar- eller stålrör, och en PA-rörbockningsmaskin är inte bara en metallbockare med en annan form. Polyamidslangar har ett annat återfjädringsmönster, en annan ytkänslighet och en annan uppsättning fellägen. Om du någonsin har sett en snygg böj förvandlas till en tillplattad eller veckad linje efter att klämmorna öppnats, vet du redan att maskinen, verktygen och inställningarna måste fungera som ett system.
Vi har tillbringat åratal med att bygga rörbearbetningsutrustning i Shanghai, och lärdomarna från vår egen butik är enkla: definiera röret, kontrollera böjningen och bevisa resultatet. Den här guiden går igenom de praktiska punkter vi diskuterar med produktionsteam innan ett PA-rörböjningsprojekt går från prov till seriell utmatning. Vill du ha det vidare sammanhanget kan du läsa mer om vår bakgrund för tubbearbetning .
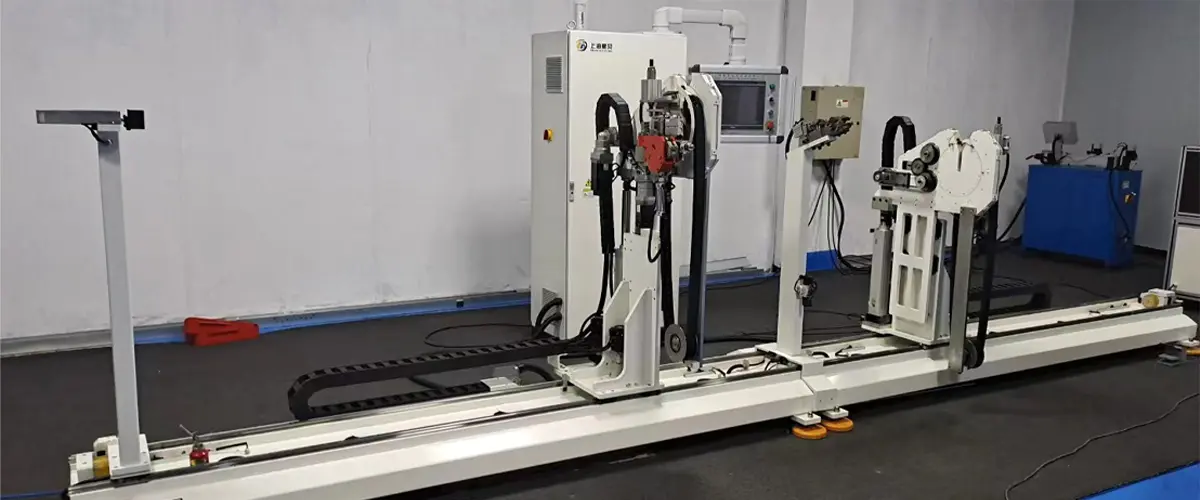
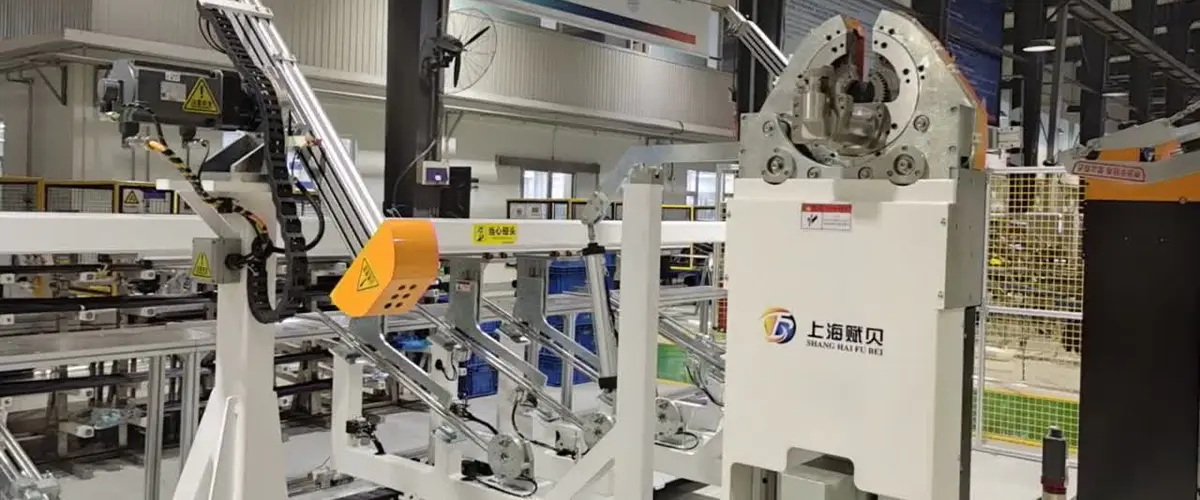
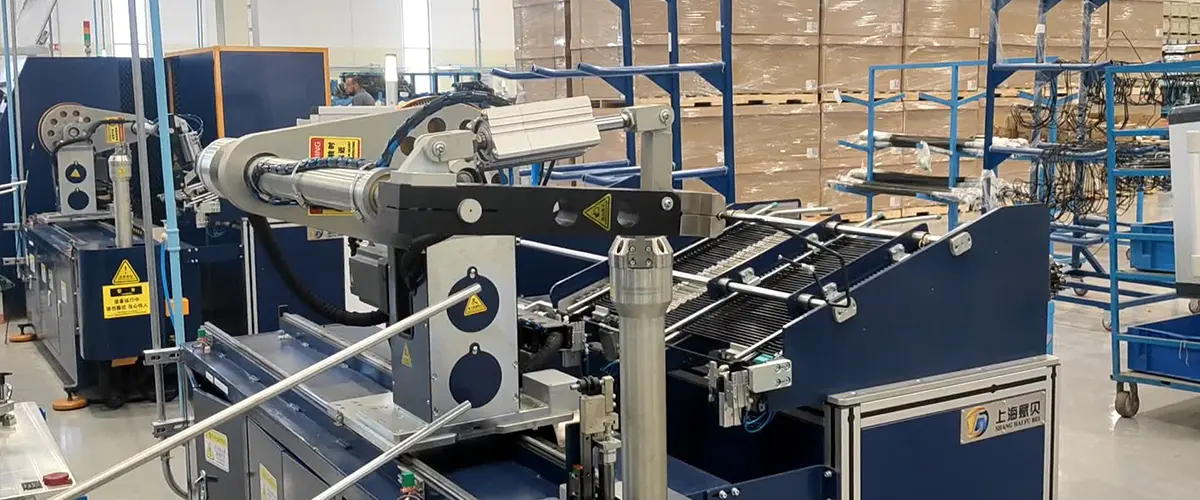
A PA rörbockningsmaskin bildar polyamidrör genom en kontrollerad sekvens: mata, klämma, böja, lossa. Böjdynan ställer in centrumlinjeradien. Klämformen håller röret mot formen. Tryckformen följer utsidan av kröken och hjälper till att kontrollera materialflödet. På vissa inställningar kan en torkardyna eller inre stöd användas för att minska tillplattning och skrynkling. Skillnaden med PA är att materialet trycker tillbaka olika. Den är elastisk, känslig för temperatur och fukt, och ofta mer benägen för ytmärkning än metall.
På en produktionsmaskin är den viktiga förmågan inte bara maximal böjvinkel. Det är repeterbarhet: samma matningslängd, samma böjvinkel och samma återfjädringskorrigering på den första delen och den tusende delen. Servostyrda axlar, receptlagring och ett tydligt gränssnitt mellan människa och maskin gör det praktiskt. En väl vald maskin bör också låta en operatör justera klämkraft, böjhastighet och kompensation utan att förvandla varje förändring till ett långvarigt försök.
Polyamid är en familj, inte ett material. PA6, PA66, PA11, PA12 och sammansatta kvaliteter kan se likadana ut på en ritning men beter sig annorlunda i en böjare. Väggtjocklek, ytterdiametertolerans, hartsstyvhet, fukthalt och lagringsförhållanden påverkar alla resultatet. Det är därför ett böjrecept kopierat från en batch kan behöva justeras för nästa.
Dessa egenskaper gör inte PA omöjligt att böja. De gör installationsdisciplin viktigare. En maskin som kan hålla en stabil klämkraft och upprepa en exakt böjvinkel är mycket mer värdefull än en som bara erbjuder en stor nominell kapacitet.
När vi kör ett försök arbetar vi vanligtvis igenom fem variabler innan vi bedömer maskinen eller verktyget. Ordningen spelar roll, eftersom att ändra två variabler samtidigt kan dölja den verkliga orsaken till en dålig böj.
Efter den första artikeln, inspektera böjningen för ovalitet, väggförtunning, märken och vinkelfel. Kör sedan en liten sats och kontrollera samma punkter igen. En process som fungerar på ett prov men driver över tjugo delar är inte klar för produktion.
Verktyg är där en bra maskin blir en bra process. Böjdysens spår ska matcha rörets diameter och stödja ytterväggen utan att klämma den. Kläm- och tryckformar bör komma i kontakt med röret över ett generöst område, eftersom punktbelastning är en vanlig orsak till märken och deformation. Om böjen är tät eller röret är tunnväggigt, kan en torkardyna eller inre stöd behövas för att kontrollera insidan av böjen.
För PA-rör är rena, torra verktyg också viktigt. Smörjmedel som hjälper en metallböj kan dra till sig damm eller påverka senare montering, så alla smörjmedel bör vara godkända för materialet och slutanvändningen. Maskinens kontroller bör tillåta finjustering av böjvinkel, återfjädringskompensation och matningslängd, med recept som kan låsas eller styras av behörighetsnivå.

Använd tabellen nedan som utgångspunkt för en maskinspecifikation eller en leverantörsgenomgång. Det är inte ett substitut för ett böjförsök, men det hjälper till att skilja de frågor som påverkar produktionen från de frågor som bara ser bra ut i en broschyr.
| Beslutsområde | Vad ska bekräftas | Varför det spelar roll |
|---|---|---|
| Rörspecifikation | PA-kvalitet, ytterdiameter, vägg, tolerans, fukttillstånd | Olika PA-kvaliteter fjädrar tillbaka olika och kan behöva olika stöd. |
| Böjgeometri | Mittlinjeradie, böjvinkel, raka längder, frigång | Snäva radier och korta raksträckor ökar risken för ovalitet och markeringar. |
| Verktyg | Formspår, insatsmaterial, torkare eller inre stöd | Dålig kontakt kan krossa, markera eller platta till röret även på en kapabel maskin. |
| Kontroll | Servoyxor, receptlagring, återfjädrande korrigering, åtkomstnivåer | Repeterbarhet beror på stabila inställningar och kontrollerade förändringar. |
| Validering | Första artikeln, batchkontroller, läckage eller trycktest vid behov | En böj som ser rätt ut måste fortfarande bevisa att den uppfyller monteringskraven. |
Om du också jämför materialfamiljer, denna guide för att välja en nylonrörsbockningsmaskin ger användbar kontext om verktyg och rörhantering.
PA-rör är vanligt i vätske- och luftledningar för bilar, luftkonditioneringsaggregat och industriella pneumatiska system, även om den exakta kvaliteten och godkännandet beror på applikationen. I dessa områden bedöms bockningsmaskinen sällan på egen hand. Det bedöms efter om det kan leverera en konsekvent böj som passar nästa monteringssteg utan omarbetning.
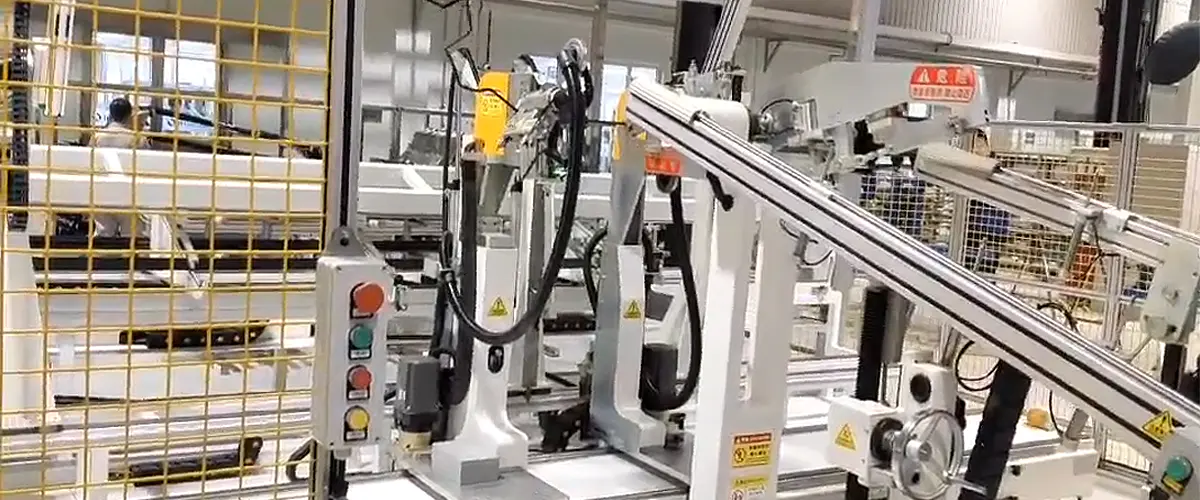
För produktion, planera maskinen som en del av en linje, inte en ö. Tänk på hur röret kommer att laddas, hur färdiga delar kommer att lossas, var inspektion kommer att ske och hur byten kommer att registreras. Om samma cell kör flera PA-rörs artikelnummer kan snabba receptändringar och tydlig verktygsidentifiering spara mer tid än en liten ökning av maximal böjhastighet.
Underhåll är inte glamoröst, men det är där många böjproblem förhindras. Kontrollera verktygen för slitage, polering och uppbyggnad i början av varje skift. Titta på kläminsatser för snitt eller tillplattning. Kontrollera att matningsguiden är inriktad och att sensorerna är rena. Håll en liten logg över böjningsvinkelkontroller och kompensationsändringar så att en avdrift syns innan den blir skrot.
Operatörer bör också veta hur en bra böj ser ut för varje artikelnummer. Ett litet märke kan vara kosmetiskt på ett rör och ett avslag på ett annat. Tydliga acceptansprover, bra belysning och en kort eskaleringsväg för tveksamma delar gör mer för kvaliteten än en lång manual som ingen läser.
Att välja en PA-rörbockningsmaskin är egentligen en fråga om passform: passform mellan röret, verktyget, styrsystemet och produktionsrutinen. Börja med röret och böjritningen, kör ett noggrant försök och validera en liten sats innan du skalar upp. Om du skickar ett provrör, en böjritning och en målcykeltid till oss kan vi hjälpa dig att arbeta igenom de praktiska detaljerna och välja en konfiguration som passar jobbet.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning