

Nyheter & Inspiration
Kontakta oss
Helautomatisk dubbelhuvudrörbockningsmaskin: en praktisk köpguide
En helautomatisk dubbelhuvudrörbockningsmaskin tenderar att förändra ett verkstadsgolv tyst snarare än dramatiskt. Istället för att en operatör matar en krök i taget till ett enda huvud, arbetar två bockningshuvuden på samma rör - ibland inom samma cykel - medan maskinen hanterar matning, rotation och positionering på egen hand. För alla som producerar repeterbara rörenheter i volym är den verkliga vinsten inte en siffra på ett specifikationsblad. Det är den stadiga rytm maskinen ger till genomströmning, skrothastighet och bemanning.
Vad som följer är en praktisk titt på hur dessa maskiner är byggda, vad specifikationerna faktiskt betyder i den dagliga produktionen och vad som är värt att kontrollera innan du bestämmer dig för en konfiguration.
Vad "helautomatisk" verkligen betyder på en dubbelhuvudmaskin
Frasen används löst i handeln. På en hydraulisk dubbelhuvudbockare kan de två huvudena röra sig tillsammans, men operatören laddar fortfarande röret, trycker det mot ett stopp och utlöser varje böj. En genuint automatisk maskin stänger den slingan. Servodrivna matnings- och rotationsaxlar indexerar röret mellan böjar, huvudena är programmerade för vinkel- och återfjädringskompensation och ett lagrat recept återger hela sekvensen med en knapptryckning.
I praktiken skiljer tre funktioner automatisk från halvautomatisk utrustning:
- Motordriven slangmatning med uppmätt längd och kontrollerad rotation mellan böjar
- Programmerade böjvinklar med kompensation för materialåterföring
- Receptlagring, så ett artikelnummer – inte en persons minne – definierar inställningen
När alla tre är närvarande kan samma maskin köra ett enda artikelnummer alla skift eller flytta mellan en familj av liknande delar utan att en erfaren hand ringer om varje axel. Den flexibiliteten är ofta värd mer än rubrikens cykeltid, särskilt i anläggningar som kör blandade batcher.
Om tubböjning fortfarande är nytt för ditt team, vår klarspråkiga guide på hur en rörbockningsmaskin fungerar täcker grunderna för verktyg, fastspänning och böjgeometri innan du börjar jämföra modeller.
Hur de två huvudena fungerar tillsammans
Två huvuden på en säng låter enkelt, men sättet de förhåller sig till varandra definierar vad maskinen kan producera. Det förhållandet är värt att fästa tidigt, eftersom det är mycket svårare att ändra senare än ett kontrollalternativ eller en verktygsuppsättning.
Samtidigt, spegelvänt eller oberoende
Inte varje design med dubbelt huvud böjer båda ändarna på en gång. Vissa maskiner speglar huvudena för att producera symmetriska delar i en enda cykel - styre, stolsramar, enkla U-former, symmetriska vätskelinjer. Andra håller huvudena oberoende, så vänster och höger böjningar kan skilja sig åt i vinkel och i böjningsplan. Båda är legitimt "dubbelhuvud", men de löser olika problem.
Böj störningar och spel
Den praktiska gränsen på många delar är geometri snarare än tonnage. Den andra böjen kan försöka passera genom den första, eller så kan röret smutsa ner huvudkroppen mitt i cykeln. Byggare arbetar kring detta med huvudavstånd, justerbara böj-armlängder och noggrann sekvensering av böjordningen. Om din del har snäva centrum-till-centrum-avstånd, lyft upp det tidigt i samtalet - en tio minuters granskning av ritningen kan spara månader av lösningar.
Noggrannhet på lång sikt
Två böjningar på ett rör innebär två chanser för fel att staplas upp. Servokontroll, en styv ram och repeterbar klämning håller avståndet mellan kurvorna stabilt - vilket är just den dimension som placerar delen i fordonet eller monteringen. Konsistens här är vad som skiljer en maskin som ser bra ut i en demonstration från en som håller tolerans i vecka fyrtio.
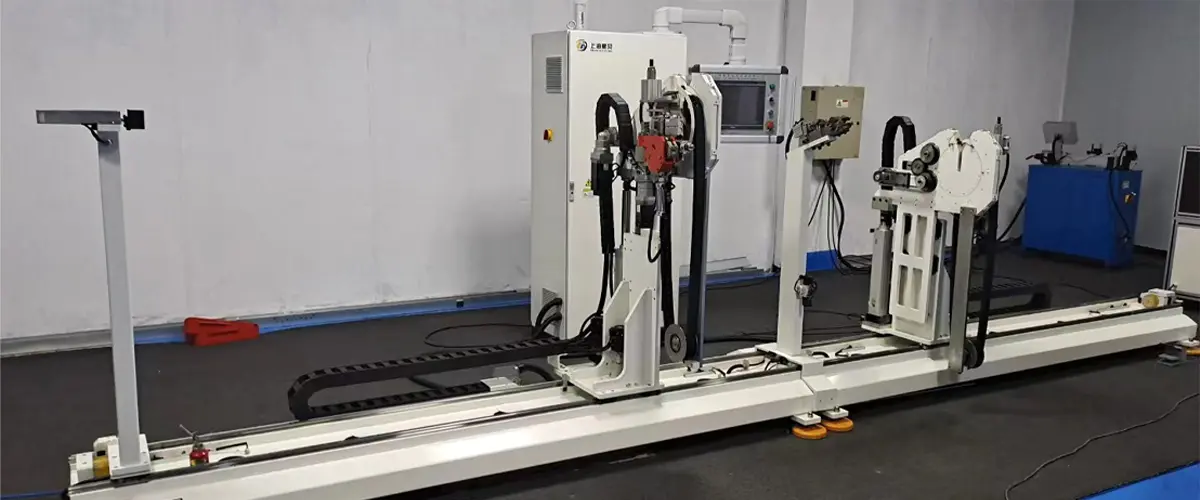
 Helautomatisk dubbelhuvudrörbockningsmaskin Byggd för obevakad produktion i stora volymer av rör i längdintervallet 1 000–5 000 mm, denna helautomatiska CNC-rörbockare med dubbla huvuden hanterar hela processen... Visa produkt →
Vår egen helautomatiska dubbelhuvudmaskin utvecklades kring exakt denna fråga: hur man håller två böjar konsekventa medan operatören bara övervakar.
Specifikationer som betyder mer än broschyren
Modellnummer varierar från byggare till byggare, men den underliggande jämförelsen kommer vanligtvis ner till tre maskinklasser. Tabellen nedan är ett förenklat sätt att placera en kandidatmaskin innan du tittar på dess detaljerade datablad.
| Vad du jämför | Hydraulisk dubbelhuvud | CNC dubbelhuvud | Helautomatisk dubbelhuvud |
|---|---|---|---|
| Inställning av böjvinkel | Manuella stopp eller rattar | Programmerad per axel | Programmerad med kompensation |
| Slangmatning och rotation | Hanteras av operatören | Delvis driven | Servoindexerad, sluten slinga |
| Byte | Lång, verktygsberoende | Flera minuter | Återkalla recept, vanligtvis minuter eller mindre |
| Operatörsroll | Belastar och utlöser varje böj | Laddar och bekräftar cykeln | Övervakar och fyller på lager |
| Bäst passform | Låg volym, enkla delar | Blandade partier | Repeterbara, högre volymer |
Utöver det avgör fyra siffror om en maskin passar dina delar: maximal rördiameter, väggtjocklek för det material du faktiskt kör, den minsta mittlinjeradien som finns tillgänglig med ditt verktyg och det användbara avståndet mellan de två huvudena.
Där dessa maskiner tjänar sitt utrymme
Böjning med dubbla huvuden är som bäst där en del har två böjar som måste överensstämma med varandra - vanligtvis rör med liten diameter vid bilarbete. Bromsledningar, bränsle- och ångledningar, luftkonditioneringsledningar, sätesramar och ledstänger faller alla i den kategorin, och alla straffar inkonsekvenser senare i monteringen.
Bromsrörstillverkning är ett bra exempel på hur krävande applikationen kan vara. Diametrarna är små, radierna är snäva och varje lina måste passa ihop rent med dess beslag efter utvidgning. En maskin som håller skärlängd och böjläge håller hela nedströmsdriften ärlig.
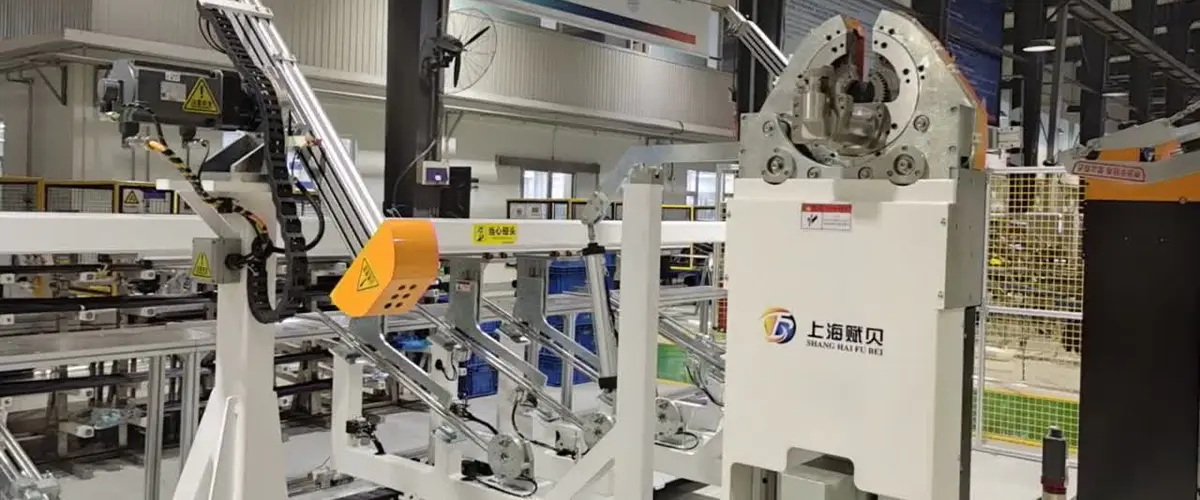
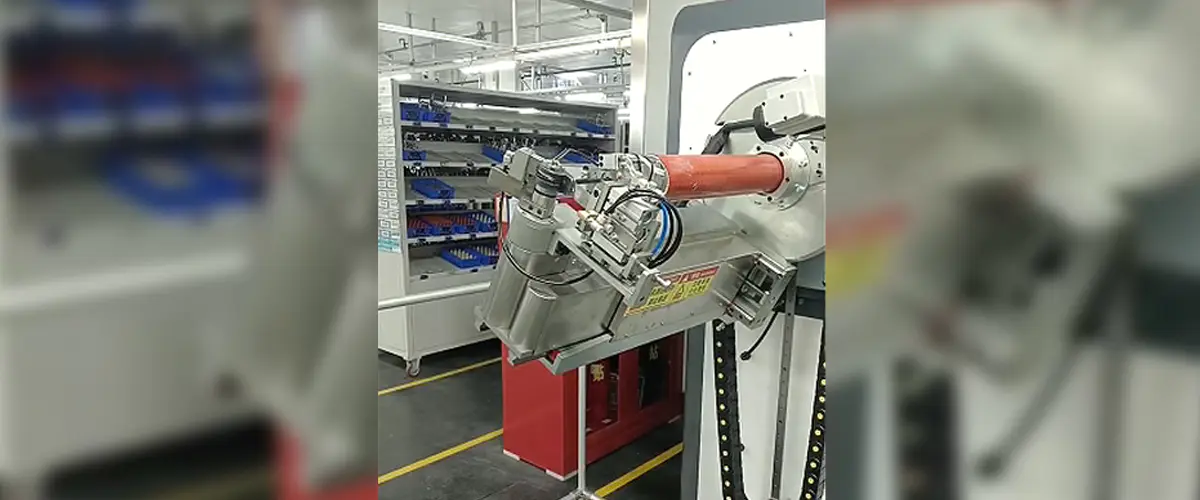
Dubbelhuvudrörbockare för bromsrör Synkronisering med dubbla stationer: Genombrott av produktivitetsflaskhalsar Bromsrör är vanligtvis långa, smala rör — som till exempel bilbromsledningar. Konventionell si... Visa produkt → Det är resonemanget bakom vår dubbelhuvudsbockare med bromsrör: två kontrollerade böjar, repeterbar positionering och en cykel som inte beror på hur trött föraren är i slutet av ett skift.
Luftkonditioneringsledningar och nyckelfärdiga celler
Luftkonditioneringsrör för bilar är ett annat naturligt hem för denna klass av utrustning. Linjerna är långa, vägen är komplex och böjsekvensen måste respektera både utrymmet under huven och beslagen i varje ände. Där volymer motiverar det, blir böjaren en station i en linje snarare än en fristående maskin.
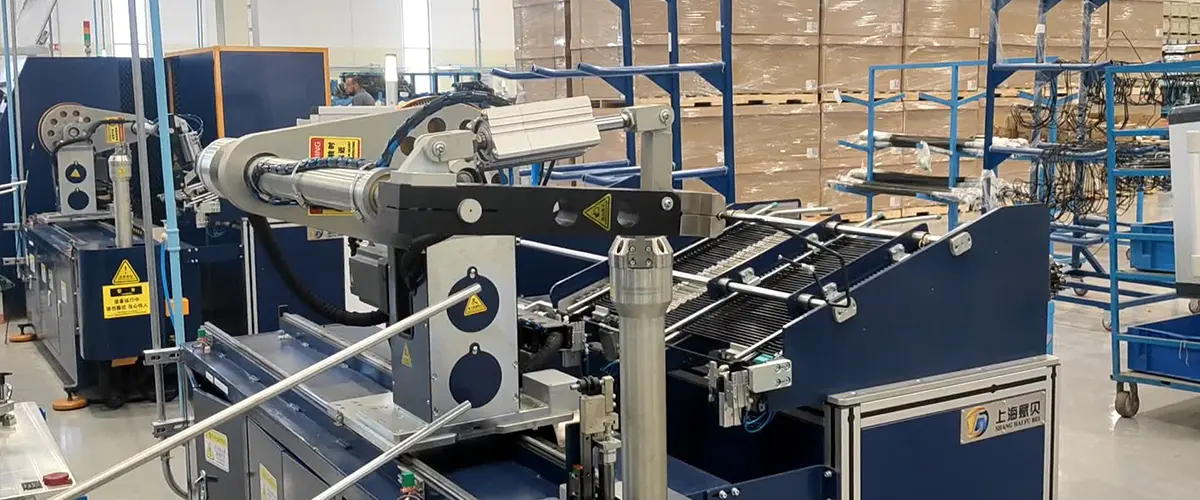
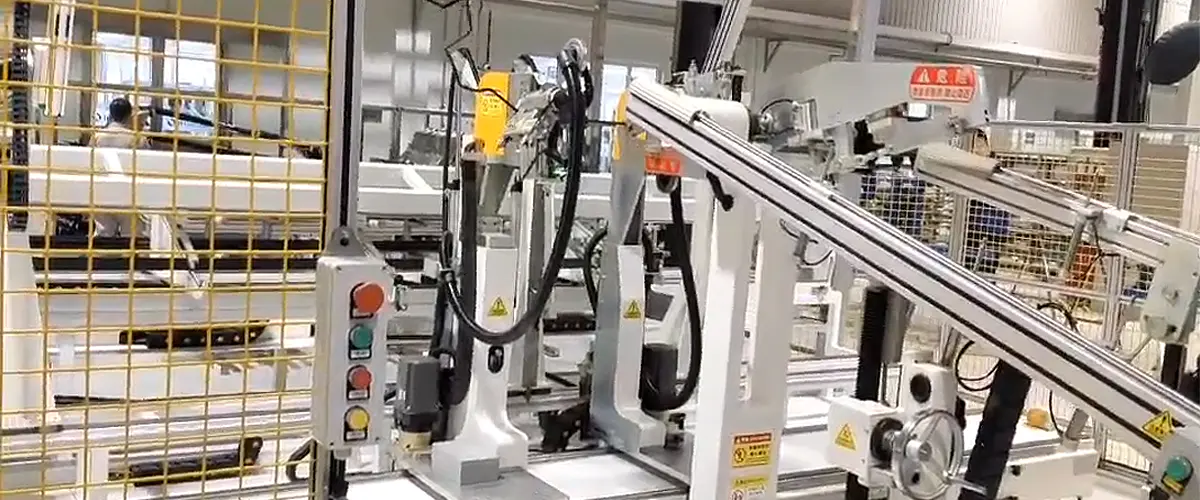
Automatisk rörformningslinje för luftkonditionering Integrerad linje kombinerar lastning, ändformning, bockning och lossning med robotöverföring och receptbaserad omställning för olika rördelar. Visa produkt → Det är den riktning som vår automatiska rörformningslinje för luftkonditionering tar, och den speglar en bredare punkt: en böjare lever sällan ensam. Den sitter mellan skärning, ändformning, utvidgning, krympning och läckagetestning. När dessa stationer specificeras tillsammans, visar sig delhantering mellan dem - inte böja sig själv - vanligtvis vara den största dolda kostnaden.
Verktyg, växling och programmering
Böjdynor, torkardynor, dorn och spännhylsor slits, och deras tillstånd visar sig i delen långt innan det dyker upp på kontrollskärmen. Fråga vilken byggmästare som helst hur verktyg byts, hur de shims eller justeras och hur slitage övervakas. En maskin med utmärkta axlar och besvärlig åtkomst till verktyg kommer att kosta dig mer i förlorade minuter än du vinner i cykeltid.
Programmering förtjänar samma granskning. Ett bra receptsystem låter en ny del ställas in från en ritning eller en 3D-modell i en kort session, sedan förfinas en gång och återanvändas för alltid. Dålig dokumentation beskattar tyst varje framtida installation, så be att få se en riktig programskärm och installationsbladet som följer med den.
En praktisk köpchecklista
Innan du jämför offerter, sätt ihop följande. Det förkortar samtalet avsevärt och ger dig oftast ett ärligare svar.
- Fem till tio representativa delritningar, inklusive den svåraste du realistiskt sett förväntar dig att köra.
- Rörets ytterdiameter, väggtjocklek och material, plus om du böjer belagda, nylon- eller PA-rör.
- Hela uppsättningen av erforderliga centrumlinjeradier, och om en dorn behövs för den tätaste av dem.
- Ett realistiskt övergångsmål mellan två av dina egna delar, inte två demonstrationsdelar.
- Hur böjnoggrannheten verifieras och vad repeterbarhetskravet faktiskt omfattar.
- Vad händer efter installationen — driftsättning, operatörsutbildning, reservdelar och fjärrsupport.
Maskiner som kommer med en tydlig installationsrutin tenderar att vara produktiva inom några dagar. Maskiner som kommer med en manual och ett handslag tar längre tid, oavsett hur bra hårdvaran är.
Håller drifttiden förutsägbar
De flesta oplanerade stopp går tillbaka till en liten lista: dornsmörjning, slitage på torkarmunstycket, spännhylsgrepp och kalibrering av matningslängden efter en kraftig krasch. En daglig kontroll av de tre första och en månatlig granskning av den fjärde kommer att förhindra majoriteten av dem. Servolarm, när de dyker upp, är vanligtvis ett symptom på ett mekaniskt problem snarare än orsaken - en torr dorn eller en felinställd stans kommer att snubbla på en axel långt innan något går sönder.
Tillverkare som levererar maskinen bör också kunna berätta för dig slitdelarna, deras förväntade livslängd och hur man beställer dem. Det enstaka samtalet säger mycket om hur utrustningen utformades.
Arbeta med en byggare som förstår rör
Shanghai Fubei Electromechanical Equipment har byggt rörbearbetningsutrustning sedan 2012 och arbetar från Songjiang-distriktet i Shanghai. Produktsortimentet sträcker sig från enkel- och dubbelhuvudbockare till nylon- och PA-rörmaskiner, utrustning för formning av rörändar, fasnings-, spinn- och krimpmaskiner och kompletta formningslinjer för fordonstillämpningar. Servostyrning och datorstyrning sitter under det mesta.
Det som är viktigare i daglig användning är att samma team hanterar maskinen, verktygen och linjeintegreringen. När en del inte kommer att uppföra sig – en envis radie, en fjädring som inte löser sig, en böj som smutsar ner sitt eget huvud – hjälper det att prata med människor som bygger hela systemet snarare än en isolerad station. Du kan läsa mer om vår bakgrund och hur vi arbetar om det tillvägagångssättet passar ditt sätt att köpa utrustning.
Skickar din del till oss
Det snabbaste sättet att få ett användbart svar på en helautomatisk dubbelhuvudrörbockningsmaskin är att skicka ritningar snarare än frågor i abstrakt. Rördiameter, väggtjocklek, material, erforderliga radier och det svåraste i familjen säger oss mer på fem minuter än en lång specifikationsdiskussion. Därifrån kan vi tydligt säga vilken konfiguration som passar, vilka funktioner du kan hoppa över och var de verkliga begränsningarna från din sida sannolikt kommer att sitta — oavsett om du slutar köpa av oss eller inte.
PREV:PA Pipe Bending Machine: En praktisk guide för pålitlig rörproduktion
NÄSTA:CNC-rörbockningsmaskiner med dubbla huvuden: en praktisk köpguide för tillverkare
NÄSTA:CNC-rörbockningsmaskiner med dubbla huvuden: en praktisk köpguide för tillverkare
Intresserad av samarbete eller har frågor?
Relaterade produkter
Kontakta
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Produkter
QR-kod
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning
TILL TOPPEN