Branschnyheter
Hem / Nyheter / Branschnyheter / CNC-rörbockningsmaskiner med dubbla huvuden: en praktisk köpguide för tillverkare
En CNC-rörbockningsmaskin med dubbelt huvud kan tyst omforma en rörtillverkningsbutik. Istället för att böja en ände i taget använder den två programmerbara bockningshuvuden för att forma båda ändar av ett rör i en koordinerad cykel. För alla som producerar repeterbara rör- eller rördelar, särskilt inom fordons- och HVAC-arbete, kan den förändringen innebära färre inställningar, mindre hantering och ett mer förutsägbart flöde från kapad längd till färdig del.
På Shanghai Fubei har vi byggt rörbearbetningsutrustning sedan 2012, och samma fråga dyker upp om och om igen: är en dubbelhuvud CNC-bockmaskin värd det för våra delar? Det ärliga svaret beror på detaljfamiljen, böjgeometrin, materialet och hur mycket manuell hantering som döljs i den aktuella processen. Denna guide går igenom den praktiska sidan.
En konventionell böjare med ett huvud bildar en böj i taget. Programmet eller operatören flyttar röret, roterar det och böjer sig igen. En dubbelhuvudmaskin bär två bockningsenheter, ofta vända mot varandra, så att röret kan klämmas fast en gång och formas i båda ändar. På en CNC-modell är axlarna servodrivna och hanteras genom ett program, så böjvinkel, böjposition och förhållandet mellan de två huvudena kan upprepas utan att förlita sig på manuell återställning.
"CNC"-delen har lika stor betydelse som det andra huvudet. Det betyder att maskinen kan lagra delrecept, kompensera för materialåterföring och koordinera rörelser som skulle vara svåra att kontrollera mekaniskt. I produktionen leder det till kortare omställningar och mer konsekventa delar, förutsatt att verktyg och program är anpassade till jobbet.
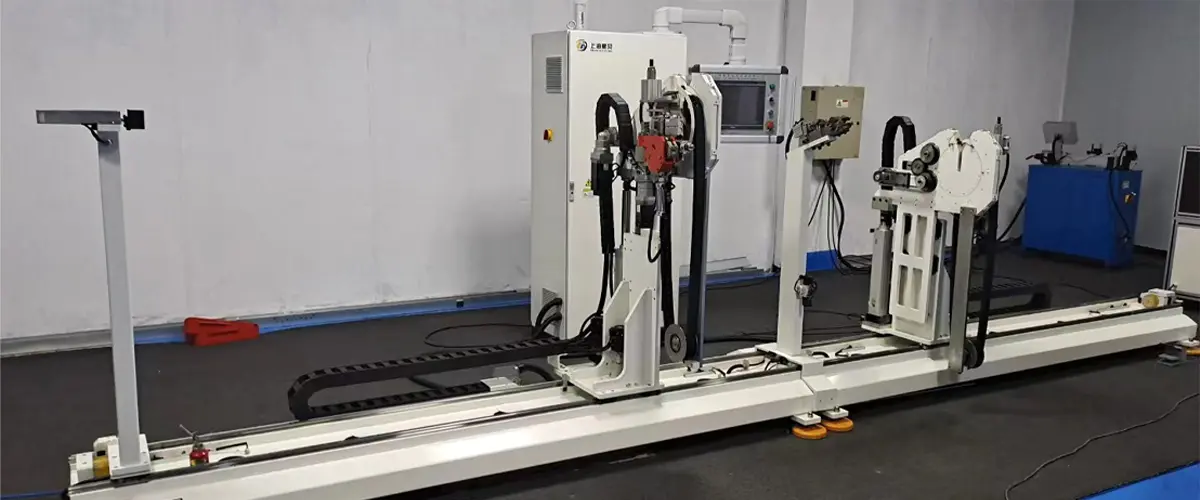
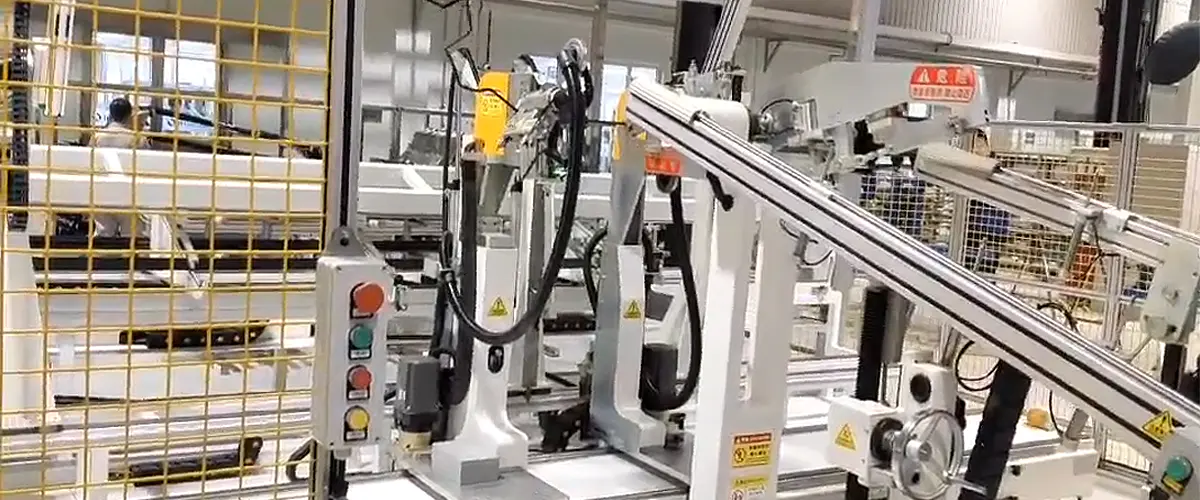
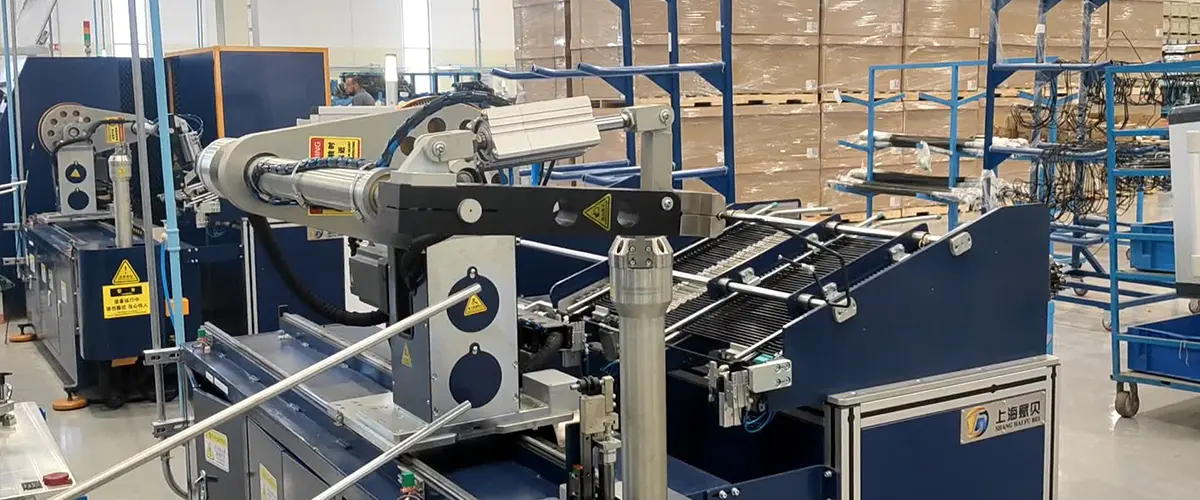
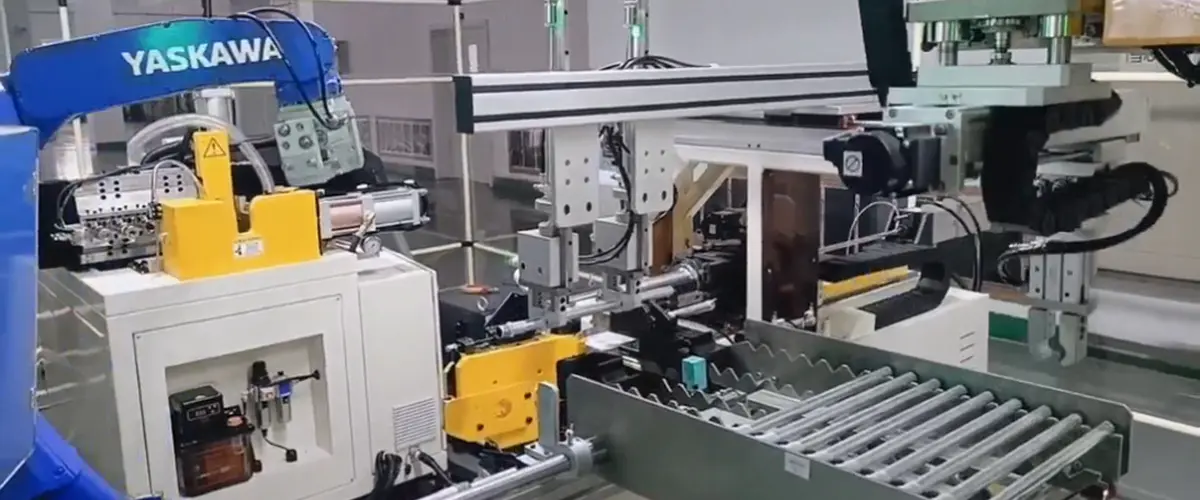
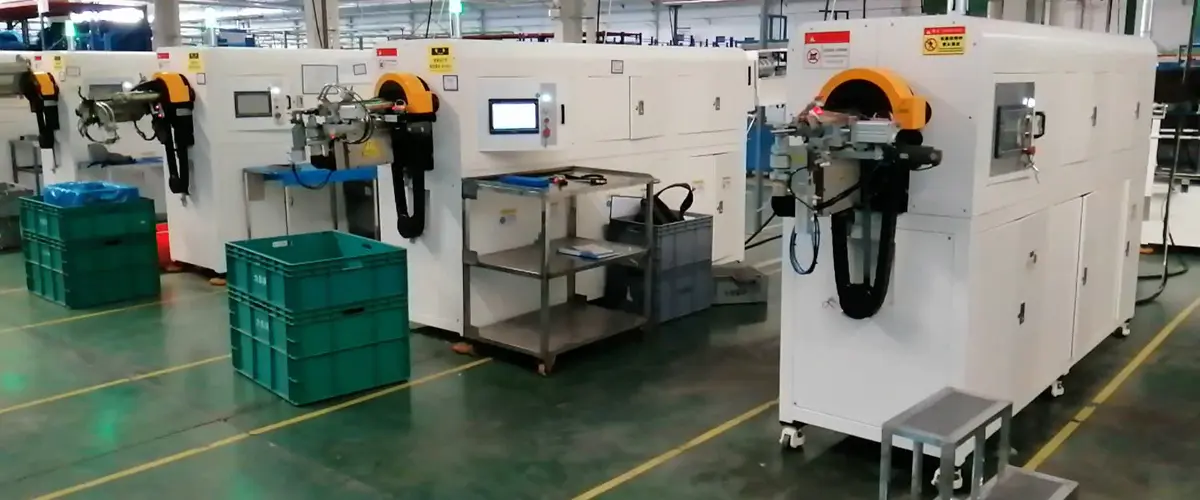
 CNC dubbelhuvud rörbockningsmaskin För 1 000–5 000 mm broms- och hydraulledningar koordinerar denna CNC-bockmaskin med dubbla huvuden 15 servoaxlar och flerböjningssekvenser. Visa produkt →
De flesta jobb börjar med en detaljritning eller ett uppmätt prov. Programmeraren definierar böjsekvensen, avståndet mellan böjar, rotationsvinklar och böjradier. Verktyg väljs för rördiameter, väggtjocklek och material. Efter installationen klämmer maskinen fast röret, placerar det mot böjdynorna och utför sekvensen. På en dubbelhuvudmaskin kan de två huvudena arbeta på motsatta ändar av samma rör, antingen samtidigt eller i en kontrollerad sekvens.
Bra programmering gör mer än att maskinen rör sig. Den överväger om röret kan hanteras utan kollision, om klämman kan greppa utan markering och om böjsekvensen lämnar tillräckligt med rak längd för nästa operation. Om du är ny i processen, den här nybörjarguiden till hur rörböjning fungerar ger användbar bakgrund innan du jämför maskintyper.
Den största vinsten är inte bara "två böjar samtidigt." Det är minskningen av hanteringen. Delar med böjningar i båda ändar kräver ofta att operatören vänder, flyttar om eller flyttar till en andra operation. En dubbelhuvudmaskin kan ta bort en del av den rörelsen, vilket förbättrar repeterbarheten och minskar risken för att en del laddas i fel riktning.
Dubbelhuvud CNC-böjning är vanligt i rörarbeten i bilar, luftkonditionerings- och kylkomponenter och andra tillverkade rörenheter där båda ändar behöver noggranna böjar. Bilbromslinor är ett bra exempel: delen är ofta liten, böjgeometrin upprepas i volym och konsistens spelar roll. Luftkonditioneringsledningar och andra HVAC-rörenheter gynnas också när röret har böjar i båda ändar och produktionstiden är tillräckligt lång för att motivera installationen.
Det är inte ett universellt svar. Mycket små partier, komplexa tredimensionella böjar eller delar med snäva spelrum runt verktyget kan fortfarande passa en enhuvudsmaskin eller en annan process. Det rätta valet kommer vanligtvis från att granska en familj av delar snarare än en enda ritning.
Dubbelhuvudrörbockare för bromsrör Bromsledningsbockare med dubbla huvuden kompletterar båda ändarna i en klämoperation, med CNC/PLC-kontroll och 3–52 mm rörkapacitet. Visa produkt → När du jämför maskiner, se bortom rubriken "maximal rördiameter". Den verkliga förmågan är en kombination av rörmaterial, väggtjocklek, böjradie, böjvinkel och det utrymme som behövs för verktyg. En maskin som klarar en stor diameter i mjukt stål kan bete sig annorlunda med rostfritt eller aluminium. Tabellen nedan ger en praktisk utgångspunkt för ett specifikationssamtal.
| Vad ska man jämföra | Varför det spelar roll | Vad ska man fråga |
|---|---|---|
| Rör- och rörsortiment | Diameter ensam definierar inte formbarhet | Vilka material, väggtjocklekar och böjradier är bevisade? |
| Antal CNC-axlar | Fler axlar kan innebära mer flexibilitet, men också mer programmering | Vilka axlar är servostyrda och vad koordinerar regulatorn? |
| Arrangemang med böjhuvud | Påverkar delspel, åtkomst till verktyg och cykeldesign | Kan båda huvudena arbeta självständigt eller tillsammans på vår sida familj? |
| Verktyg och fastspänning | Bestämmer märkesfritt grepp och praktisk inställningstid | Vilka verktyg ingår och hur hanteras omställningar? |
| Automationsnivå | Manuella, halvautomatiska och helautomatiska maskiner passar olika volymer | Var tillför operatören mervärde och var kan maskinen ta över? |
| Kontroll och recept | Påverkar repeterbarhet och växlingshastighet | Hur lagras, säkerhetskopieras och justeras program för återfjädring? |
Det hjälper också att ta med exempeldelar eller en tydlig delteckning till diskussionen. En maskinbyggare kan ofta upptäcka ett verktygsproblem eller en hanteringsbegränsning innan offertskedet, vilket sparar tid senare.
Noggrannhet i rörböjning produceras inte enbart av kontrollen. Det kommer från hela systemet: stel maskinstruktur, exakt servorespons, lämpliga böjdynor, konsekvent material och ett program som står för återfjädring. Våra maskiner är uppbyggda kring servostyrning, människa-maskin-gränssnitt och datorstyrning, med syftet att göra upprepad produktion förutsägbar snarare än beroende av konstant operatörskorrigering.
Verktyg förtjänar särskild uppmärksamhet. En böjdyna som är sliten eller dåligt anpassad till röret kan skapa ovalitet, skrynklighet eller inkonsekventa vinklar. Klämformar och tryckpressar måste greppa fast utan att krossa eller markera ytan. Innan en maskin installeras, kom överens om verktygspaketet och acceptansdelarna.
En dubbelhuvudbockare kan stå ensam, men den blir ofta en del av en större rörbearbetningssekvens: längdskuren, ändformning, bockning, mätning och ibland montering. När volymen motiverar det kan en helautomatisk dubbelhuvudmaskin minska manuell belastning och göra cykeln mer konsekvent. Vid formning av rörformning av luftkonditioneringsrör för bilar fungerar böjningssteget sällan isolerat. Det måste passa med ändformning, rengöring och inspektion, så vi tittar på hela rutten snarare än bara bockaren.
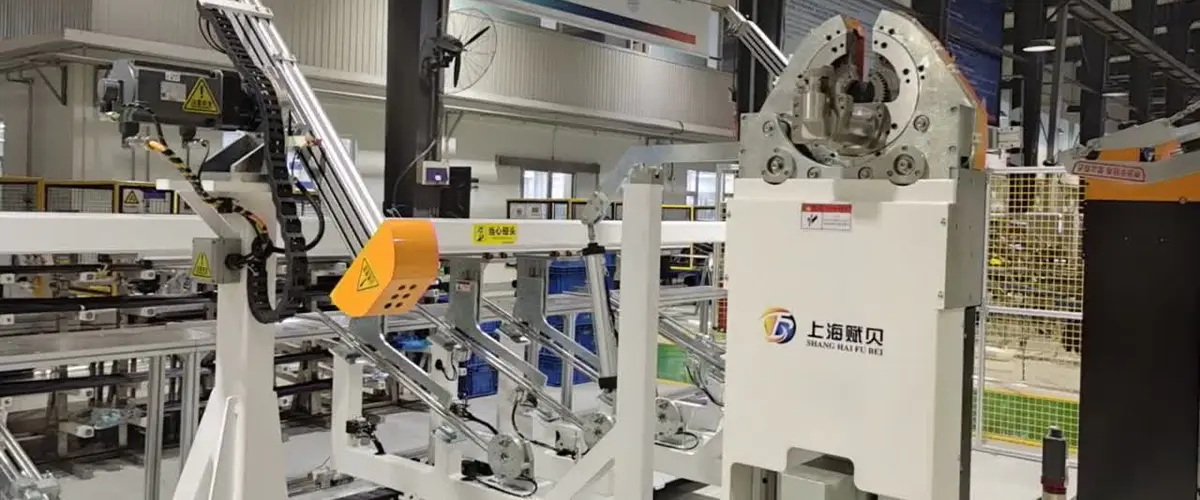
Helautomatisk dubbelhuvudrörbockningsmaskin För obevakad 1 000–5 000 mm rörproduktion automatiserar denna CNC-maskin med dubbla huvuden lastning, böjning med dubbla ändar och urladdning över 15 servoaxlar. Visa produkt → CNC-maskiner belönar bra hushållning. Håll arbetsområdet fritt från spån och skrot, kontrollera smörjpunkter enligt schemat och inspektera stansarna för slitage. Säkerhetskopiera program regelbundet och håll ett enkelt register över parameterändringar. Operatörer bör utbildas inte bara för att trycka på start, utan att känna igen ljudet och utseendet av en bra böj kontra ett utvecklande problem. En dubbelhuvudmaskin har två böjningszoner, så skydd, förreglingar och lockoutprocedurer bör vara en del av varje skift.
Att köpa en CNC-rörbockningsmaskin med dubbelt huvud är ett långsiktigt beslut. Maskinen ska passa de delar du gör nu och lämna plats för de delar du förväntar dig att göra härnäst. Det hjälper också att arbeta med en byggare som kan diskutera verktyg, programmering och linjeintegrering i klarspråk. Shanghai Fubei har tillverkat rörbearbetningsutrustning sedan 2012, inklusive bockare, ändformningsmaskiner, fasningsmaskiner, spinnmaskiner och anpassade automatiserade linjer. Vårt team arbetar från Songjiang, Shanghai, och stödjer kunder inom fordonsindustrin, luftkonditionering och andra rörtillverkningsområden.
Om du jämför alternativ, börja med en delfamilj, en volymuppskattning och en tydlig lista med begränsningar. Vi kan hjälpa dig att kontrollera om en dubbelhuvud CNC-bockare är rätt passform, och om den inte är det säger vi det. För att lära dig mer om vår bakgrund och hur vi arbetar, besök vår om sida .
 [email protected]
 +86-021-57678482
 +86-18001603006
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning