

Nyheter & Inspiration
Kontakta oss
Helautomatisk enhuvudsrörbockningsmaskin: En komplett köpguide
Gå igenom alla upptagna rörtillverkningsgolv och ett mönster dyker upp: de maskiner som orsakar minst problem är sällan de som folk pratar om. En helautomatisk enhuvudsrörbockningsmaskin är precis den typen av tyst arbetshäst. Den matar, klämmer, böjer, roterar och repeterar från ett lagrat program, skift efter skift, så att en operatör kan ta hand om flera maskiner istället för att stå vid en.
Vi har byggt rörbearbetningsutrustning sedan 2012, och enhuvudsbockare är fortfarande bland de mest efterfrågade maskinerna i vårt sortiment. Samma frågor kommer upp från anläggningschefer, processingenjörer och butiksägare: vad förändras egentligen "helautomatisk", hur jämför jag två maskiner på papper, och när är en enhuvudsdesign det bästa valet? Den här guiden svarar på de frågorna i klartext, och den kommer från människor som bygger dessa maskiner istället för att bara sälja dem.
Vad "Helautomatiskt" verkligen förändras
A en-huvud rörbockningsmaskin bildar en böj i taget runt ett enda böjhuvud. Den delen är enkel. Ordet "automatisk" är där maskiner skiljer sig enormt, och det lönar sig att vara exakt om det.
På en genuint helautomatisk maskin löper hela sekvensen från ett lagrat program: vagnen matar röret till en programmerad längd, klämman och dornen stängs, böjarmen roterar till den programmerade vinkeln, hylsan roterar röret till nästa böjplan och cykeln upprepas tills delen är klar. Ingen flyttar röret för hand och ingen vrider på ett handhjul för att ställa in en vinkel. Om en operatör fortfarande måste mäta, markera eller manuellt rotera röret mellan böjar, är maskinen i bästa fall halvautomatisk.
Vad du ska leta efter i databladet
- Servostyrning på böj-, matnings- och rotationsaxlarna, så positionerna ställs in numeriskt istället för med mekaniska stopp.
- Ett programbibliotek som lagrar artikelnummer, böjvinklar, radier och matningslängder för snabb växling.
- Samordnad fastspänning och dornkontroll, vilket är det som håller innerväggen stödd och ytterväggen fri från rynkor.
- Ett HMI som visar aktuell axelposition, produktionsantal och felmeddelanden på ett läsbart sätt.
- Repeterbarhet som håller den hundrade delen till samma tolerans som den första, utan att en operatör kontrollerar varje del.
Om du vill ha den korta versionen först, förklarar vår artikel vad en helautomatisk enhuvudsrörbockningsmaskin är täcker grunderna på några minuter.
För en närmare titt på den konfiguration vi bygger oftast, öppna maskinsidan nedan.
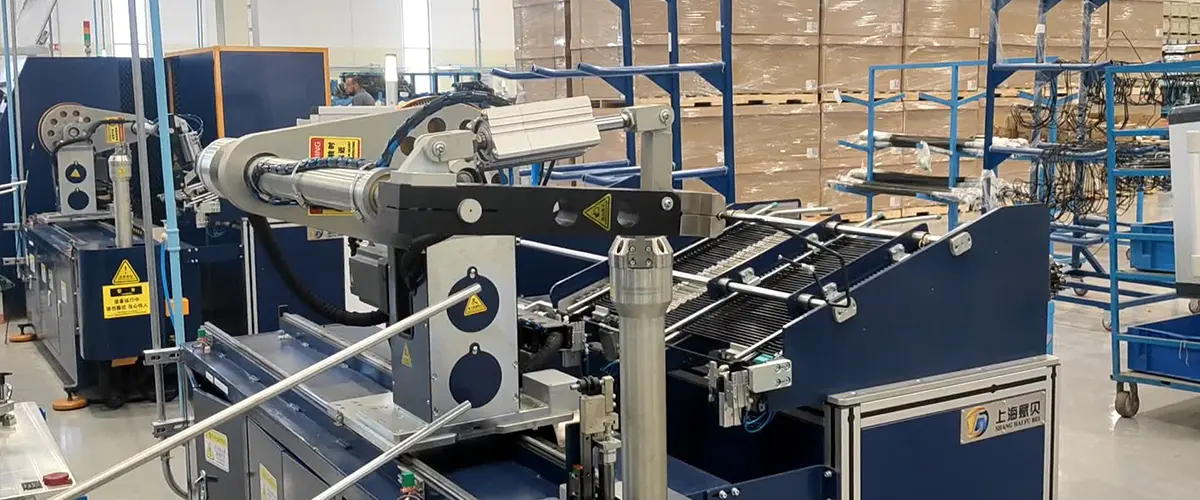
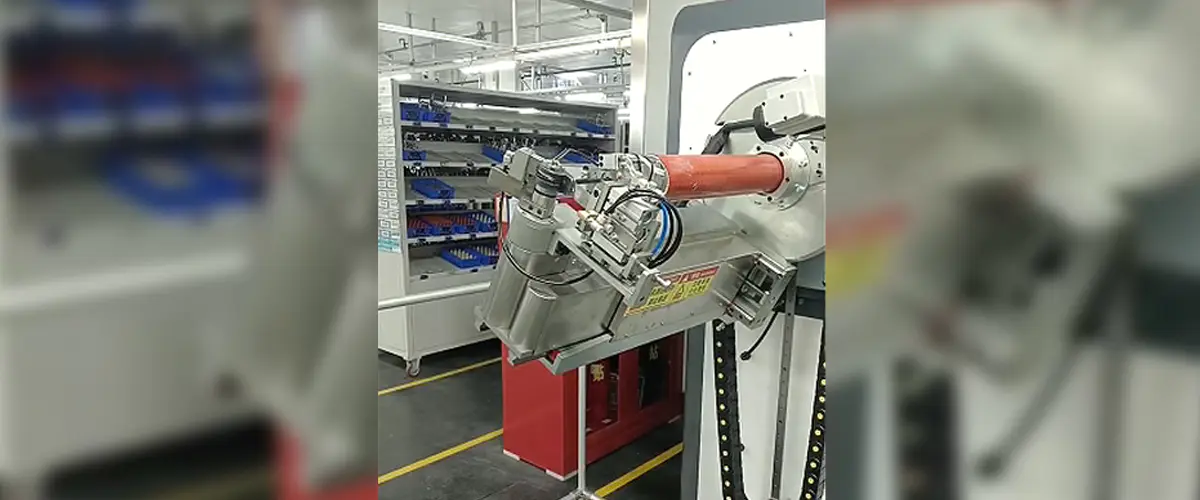
 Helautomatisk enhuvudsrörbockningsmaskin Full automation: sänker kostnaderna samtidigt som genomströmningen förbättras Maskinen har ett helautomatiskt bockningssystem som inte kräver några manuella ingrepp under hela bockningen... Visa produkt →
Hur böjningscykeln fungerar, steg för steg
Att förstå sekvensen hjälper när du jämför offerter, eftersom två maskiner med liknande prislappar kan ha väldigt olika cykeltider.
- Programval. Operatören ringer upp delen från programbiblioteket. Böjvinklar, radier, matningslängder och rotationsvinklar är redan lagrade.
- Matning. Vagnen skjuter röret till det första programmerade läget längs en servoaxel, så längden ställs in numeriskt istället för att mätas för hand.
- Klämning och dorninsättning. Klämmunstycket griper röret och dornen rör sig inuti det och stödjer väggen exakt där böjningen kommer att bildas.
- Böjning. Böjdynan roterar med röret och drar den runt radien medan tryckformen följer efter och kontrollerar väggförtunning och ovalitet.
- Rotation och ompositionering. Spännhylsan vrider röret till nästa böjningsplan och vagnen avancerar till nästa längd.
- Komplettering och lossning. Efter den sista böjningen släpper maskinen den färdiga delen och återställs för nästa cykel.
Var och en av dessa rörelser är en servoaxel på en helautomatisk maskin, och var och en lägger till en bråkdel av en sekund till cykeln. På en del med sex eller åtta böjningar visas skillnaden mellan jämn axelkoordination och klumpig sekvensering som hundratals delar per skift.
Enkelt huvud eller dubbelt huvud?
Den vanligaste frågan vi får höra är om en köpare ska välja en enkel- eller dubbelhuvudmaskin. Det ärliga svaret är att de löser olika problem, och många fabriker driver så småningom båda.
| Aspekt | Helautomatisk enkelhuvud | Dubbelhuvud maskin |
|---|---|---|
| Böjningsmönster | En krök i taget, i valfri vinkel och plan | Två böjar bildades samtidigt |
| Passar bäst till | Komplexa delar med flera böjar i olika plan | Enkla symmetriska delar med två böjar |
| Verktygsförändringar | Enkelt, hanterat från programmet | Mer verktyg för att justera för varje artikelnummer |
| Cykeltid på enkla delar | Längre, eftersom böjningar löper sekventiellt | Kortare, eftersom båda krökarna löper tillsammans |
| Golvyta | Kompakt fotavtryck | Större fotavtryck och tyngre bas |
| Typiskt arbete | Bromsledningar, bränsleledningar, luftkonditioneringsrör, allmän rörtillverkning | Symmetriska fästen, ramar och några bromsrörsfamiljer |
Specifikationer som avgör dina resultat
Alla specifikationsblad ser likadana ut, så det hjälper att veta vilka siffror som verkligen påverkar dina delar.
| Specifikation | Varför det spelar roll |
|---|---|
| Maximal rördiameter | Sätter taket för din tyngsta nuvarande och framtida del |
| Böjradiekapacitet | Bestämmer den minsta tärningen du kan köra och den snästa böj du kan bilda |
| Böjvinkelområde | Bekräftar att maskinen täcker vinklarna på din ritning utan specialverktyg |
| Matningslängd | Begränsar den längsta raka delen mellan kurvorna |
| Rotationsintervall | Bestämmer om flerplansdelar kan köras i en cykel |
| Repeterbarhet | Kontrollerar skrothastigheten och hur mycket inspektion dina operatörer måste utföra |
| Styrsystem | Påverkar växlingshastighet, programlagring och felsökning |
Material och rörtyper
Rörmaterial formar uppställningen lika mycket som maskinen gör. Kolstål och rostfritt stål kräver ett fast dornstöd och ett vettigt val av smörjmedel, eftersom återfjädring och väggförtunning är mindre förlåtande än de ser ut på papper. Koppar och aluminium böjs lättare men markerar lättare, så formens ytfinish och klämtryck förtjänar uppmärksamhet. Nylon- och PA-slangar beter sig annorlunda igen, med mer återfjädring och en reell risk för kollaps om verktyget inte är anpassat till väggtjockleken. För dessa jobb bygger vi dedikerade nylonrörbockningsmaskiner, som håller de snävare toleranser som polymerslangar kräver.
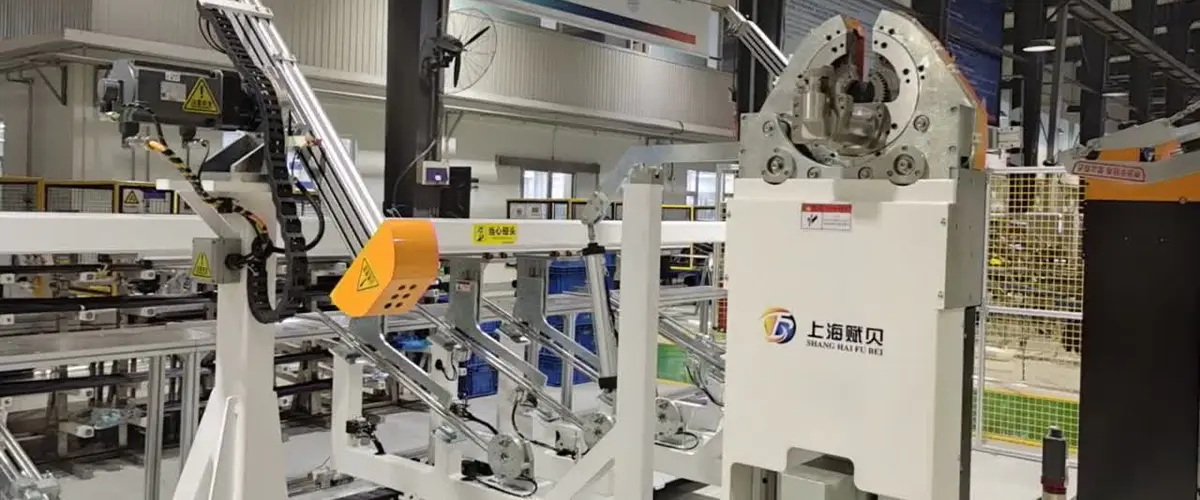
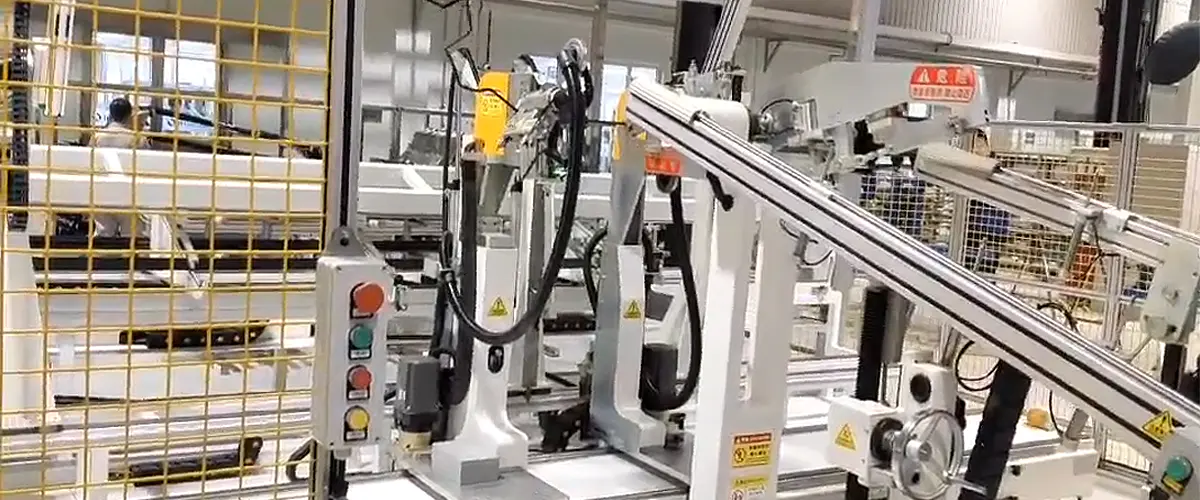
Nylonrörsbockningsmaskin Nylonslangar – inklusive PA6- och PA66-material – måste värmemjukas innan de kan formas utan sprickor eller ojämn deformation. Traditionell bearbetning kräver... Visa produkt → Tillämpningar för fordon och luftkonditionering
De flesta av de enhuvudsmaskiner som vi skickar hamnar i leverantörskedjor för fordon och luftkonditionering. Bromsledningar och bränsleledningar behöver snäva, repeterbara böjar med en ren inre borrning, eftersom alla invändiga skåror blir ett kvalitetsproblem nedströms. Luftkonditioneringslinjer ger sin egen twist: tunna aluminiumväggar, flera böjplan på en del och volymer som straffar långsamma byten.
När volymer motiverar det utökar vi samma bockningslogik till en nyckelfärdig linje så att formning, bockning och slutbearbetning körs som ett flöde istället för tre separata köer. Det är den kortaste vägen från en sats av rör till en färdig montering som når läckagetestet redan korrekt.
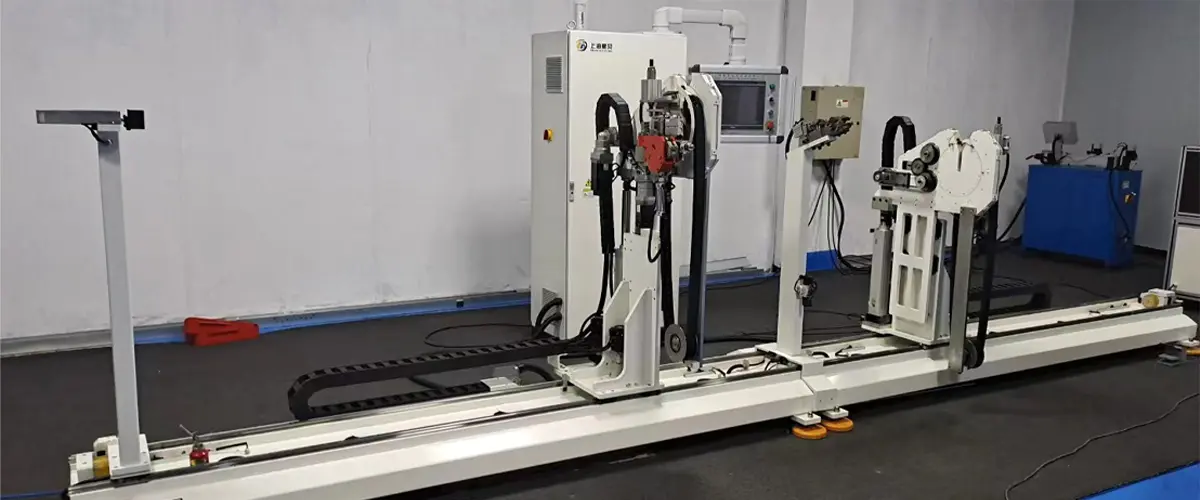
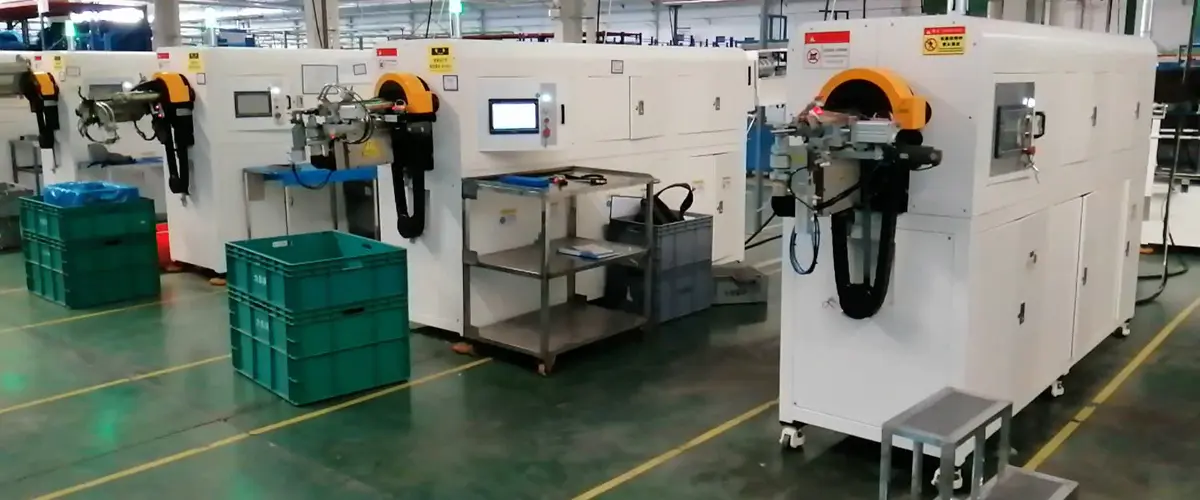
Automatisk produktionslinje för fordonsluftkonditionering rörformning Denna flexibla automatiserade linje är designad för rördelar som kräver olika operationer i varje ände - integrerar automatisk laddning, formning av första änden, rörböjning, se... Visa produkt → Installation, verktygsvård och dagligt underhåll
- Nivellera maskinen och bekräfta grunden innan det första programmet körs; en vriden bas visar sig senare som inkonsekventa böjningsvinklar.
- Håll böjdynor, klämformar och dorn rena och fria från grader och förvara dem så att arbetsytorna aldrig vidrör varandra.
- Kontrollera dornens läge och klämtrycket när du byter rörmaterial eller väggtjocklek.
- Säkerhetskopiera ditt programbibliotek och behåll ett utskrivet installationsblad för varje höggående artikelnummer.
- Träna operatörerna att läsa felmeddelanden på HMI istället för att justera mekaniken för att dölja ett problem.
De flesta böjningsproblem vi ombeds lösa visar sig vara verktygs- eller installationsproblem snarare än maskinfel. En kort, disciplinerad daglig rutin förhindrar majoriteten av dem.
Varför tillverkare arbetar med Shanghai Fubei
Vi är en Shanghai-baserad tillverkare av rörbearbetningsutrustning, grundad 2012, och vårt produktsortiment omfattar bockningsmaskiner, rörändformningsmaskiner, avfasningsmaskiner, spinnmaskiner och krimpmaskiner, tillsammans med automatiserade rörbearbetningslinjer byggda kring specifika detaljfamiljer. Våra maskiner använder servostyrning, människa-maskin-gränssnitt och datorstyrningssystem, vilket är hur vi levererar den noggrannhet, cykeltid och livslängd som produktionsplanerare förväntar sig.
Eftersom vi bygger både enstaka maskiner och kompletta linjer kan vi ärligt tala om för dig när det räcker med en helautomatisk enhuvudsmaskin och när en annan konfiguration kommer att tjäna dig bättre. Du kan lär dig mer om vår bakgrund och våra möjligheter om du vill ha hela bilden innan vi pratar.
Att skicka oss en ritning eller en provdel är det snabbaste sättet att få ett rakt svar. Vi kommer att titta på böjmönstret, materialet och de volymer du förväntar dig, sedan berättar vi vilken maskinkonfiguration som passar och vilka verktyg den behöver. Inga gissningar, ingen överförsäljning, bara en tydlig rekommendation från ett team som har böjt rör i mer än ett decennium.
PREV:Nylonrörbockningsmaskin: En praktisk guide till val och användning
NÄSTA:Rörbockningsmaskin med dubbelt huvud: En praktisk guide för rörtillverkare
NÄSTA:Rörbockningsmaskin med dubbelt huvud: En praktisk guide för rörtillverkare
Intresserad av samarbete eller har frågor?
Relaterade produkter
Kontakta
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Produkter
QR-kod
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning
TILL TOPPEN