Branschnyheter
Hem / Nyheter / Branschnyheter / Utrustning för automatiserad rörbearbetning: En köpguide för maskinval
Automatiserad rörbearbetningsutrustning är inte en enda maskin; det är ett beslut om hur många steg i rörproduktionen som kan köras utan manuell mätning och justering. Den bästa tiden att automatisera är när din delgeometri är stabil, dina volymer motiverar en snabbare cykel och ditt kvalitetsproblem kommer från mänsklig hantering. Den här artikeln förklarar vad utrustningskategorin faktiskt omfattar, hur man väljer mellan fristående maskiner och automatiska linjer och hur man minskar risken för att köpa fel konfiguration.
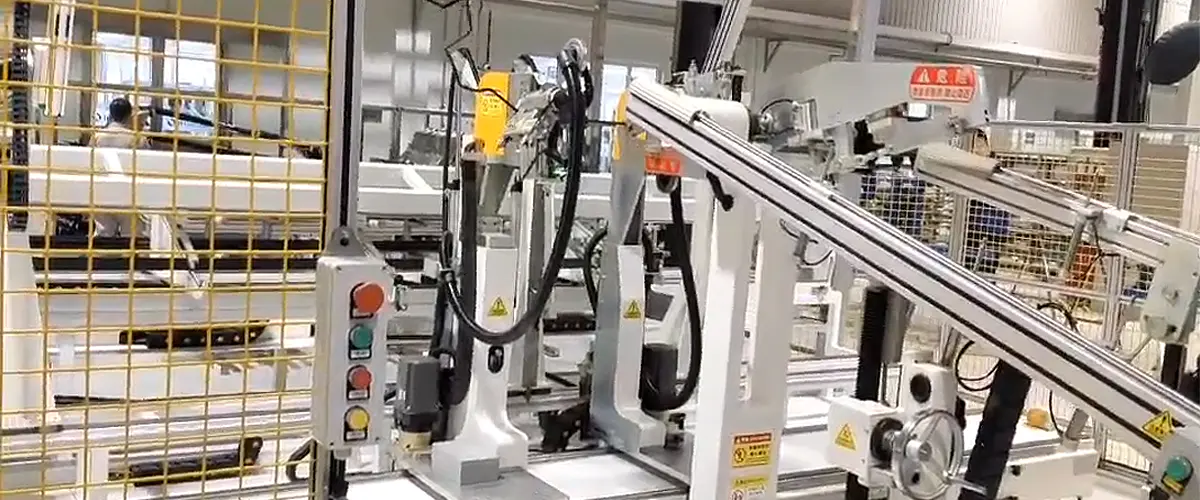
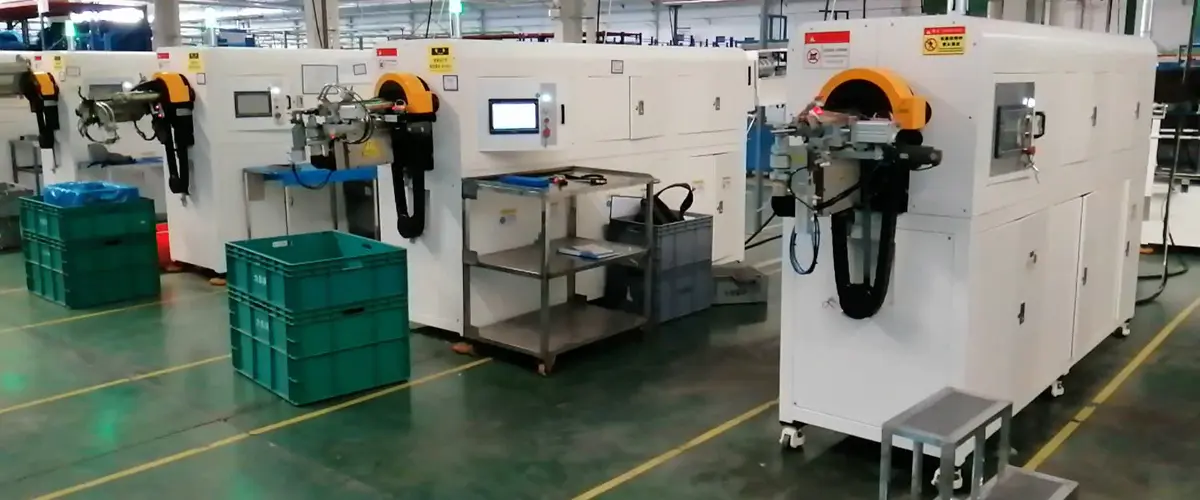
Automatiserad rörbearbetningsutrustning täcker maskiner som formar, skär, böjer eller förbereder ändarna av ihåliga runda arbetsstycken under programmatisk kontroll. Det inkluderar CNC-rörbockningsmaskiner, bockningsmaskiner med dubbelt huvud, bockmaskiner med ett huvud, ändformare, avfasningsmaskiner, spinnmaskiner och pressmaskiner. Den innehåller också integrerade linjer där ett rör laddas från en bunt, böjs, formas och lossas utan att en operatör rör det.
Tre operationer betyder mest i bil- och HVAC-produktion: böjning ändrar rörets bana; ändformning skapar en fläns, vulst eller reducerad diameter så att en slang eller koppling kan fästas; och skärning eller fasning avgör hur rent röret kommer in i nästa station. Automatiserad utrustning styr dessa steg med servodrivningar, lagrade program och sensorer. Det är det som skiljer den från en manuell bockare eller ett handhållet avfasningsverktyg.
| Utrustningskategori | Typiska operationer | Viktigt övervägande |
|---|---|---|
| Rörbockningsmaskiner | Enkel- eller dubbelhuvudböjning, CNC-kontroll | Kan en maskin täcka alla böjradier i din delfamilj? |
| Ändformnings- och avfasningsmaskiner | Utvidgning, pärlning, reducering, avfasning | Är rörändarna klara för montering innan montering? |
| Automatiska produktionslinjer | Mata, böja, forma, lossa | Behöver du kontinuerligt flöde för att ta bort buffertar? |
Använd denna tabell som utgångspunkt, inte som en slutlig specifikation. Den exakta layouten beror på rördiameter, väggtjocklek, material och böjradie.
Automatiserad rörbearbetningsutrustning säljs ofta av antalet CNC-axlar, men kvaliteten på utmatningen beror på spännkraft, böjmaterial, dornstöd och verktygsinriktning. Tunnväggiga rör behöver en dorn för att förhindra rynkor och kollaps på insidans radie. Höghållfast stål och aluminium kräver en styv ram som håller toleranser utan avböjning. Be om uppnåbar tolerans för böjningsvinkel, plan och ändlängd. Vanliga förväntningar på böjning av bilrör är cirka ±0,1° i vinkel och ±0,1 mm i position, men dessa värden kräver korrekt verktygs- och operatörsinställning.
Material ändrar också maskinens konfiguration. Ett nylon- eller PA-rör beter sig annorlunda än en stålbromsledning. Böjning av nylon kräver lägre tryck och annan dorn- eller formgeometri för att undvika platta fläckar. Om din produkt innehåller plaströr, bör din utrustningslista innehålla dedikerade bockningsverktyg eller en maskin med justerbara parametrar.
Slutoperationer är lika viktiga som krökarna. Utvidgning, pärlor och fasning sker efter att röret har böjts. Om du automatiserar böjaren men ändå förbereder ändar för hand, kommer monteringskvaliteten fortfarande att bli lidande. Automatiserade linjer löser detta genom att integrera operationer, medan fristående maskiner kan uppnå samma resultat med bättre schemaläggning och hantering.
De flesta upphandlingsmisstag sker på grund av att köparen börjar med en maskintyp istället för en delfamilj. Ställ dessa tre frågor först.
Enkelböjda rör med en eller två böjar på samma sida kan hanteras av en enhuvudsmaskin. Delar som kräver böjar i båda ändar är bättre lämpade för en dubbelhuvudmaskin, eftersom de två sidorna förblir samordnade och operatören inte behöver vända röret mellan operationerna. För familjer med flera diametrar och bockningsvinklar ger en CNC dubbelhuvudrörsbockningsmaskin med servodrivna axlar dig repeterbarhet och snabbare programväxling.
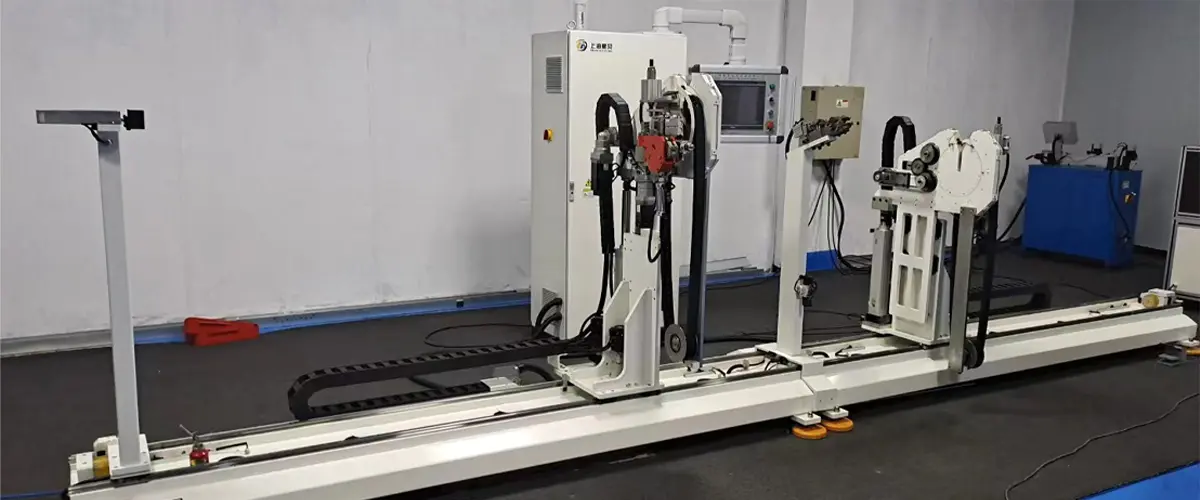
 CNC-rörbockningsmaskin med dubbelt huvud för broms- och hydraulledningar Denna servodrivna böjare med två huvuden hanterar rör från 4,76 till 6,35 mm, böjer upp till 180° med automatisk laddning. Dess integrerade koordinatomvandling förenklar programmering med flera böjningar, vilket gör den till en stark passform när du behöver konsekventa böjar med dubbla ändar utan att vrida delar mellan operationerna. Visa produkt →
Definiera önskad effekt i delar per timme och antalet skift. En fristående maskin räcker om böjaren inte är flaskhalsen. Om du behöver hög effekt över flera stationer är en mer automatiserad konfiguration motiverad. Undvik att köpa extra kapacitet som du inte kommer att använda på flera år, eftersom det ökar underhållskostnaderna och trycket på golvytan.
För små partier är tiden för att byta verktyg och ladda nya program direkt kostnad. Helautomatiska enhuvudsrörbockningsmaskiner hjälper här eftersom de kombinerar lagrade program, motordriven positionering och snabb fastspänning. De tillåter en maskin att flytta från en rördiameter till en annan med minimal manuell inställning. Genom att minska övergångstiden gör de också mindre serier ekonomiskt lönsamma.
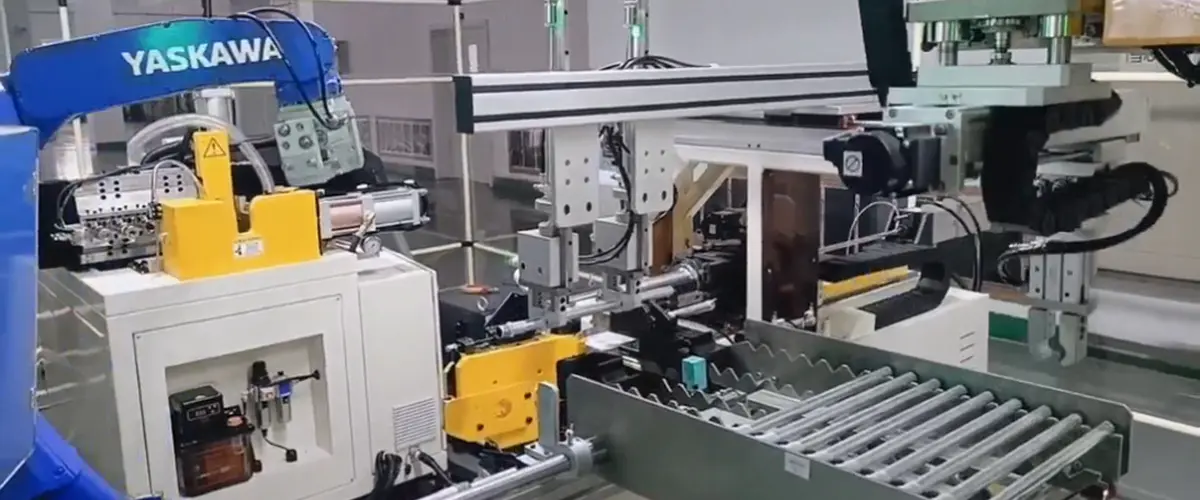
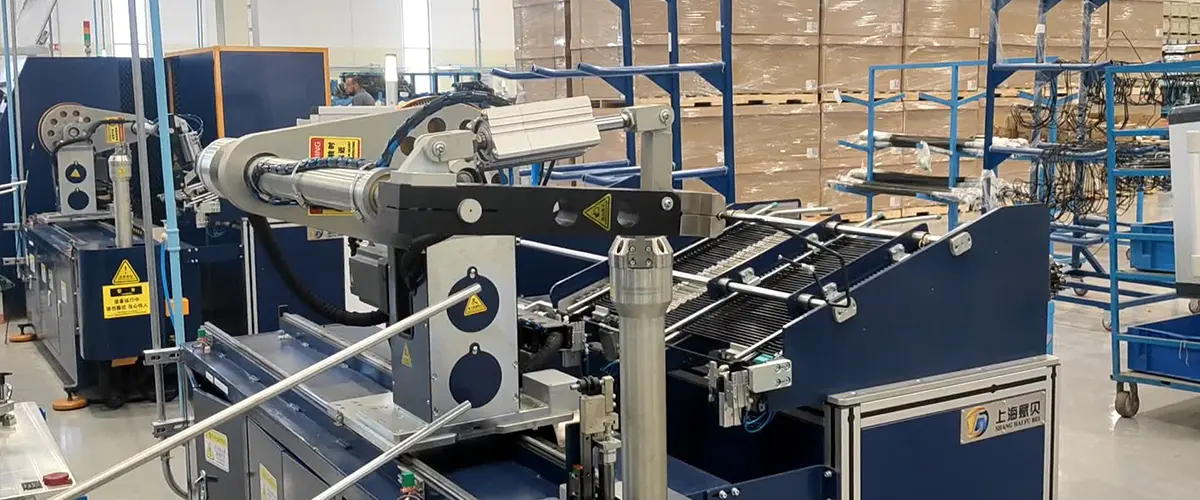
Helautomatisk enhuvudsrörbockningsmaskin med Siemens PLC Med en Siemens PLC och full servodrift, automatiserar denna maskin lastning, bockning och utmatning för att minska manuellt arbete och de dimensionsfel som manuell hantering kan orsaka. Dess kompakta design och kompatibilitet med komplexa geometrier passar små serieproduktion där snabba byten sänker totalkostnaden. Visa produkt → Övergången från en enrörsbockningsmaskin till en automatisk linje är motiverad när flaskhalsen är materialhantering eller när delen kräver mer än en operation i följd. En automatisk produktionslinje för formning av luftkonditioneringsrör för bilar kan till exempel kombinera skärning, bockning, ändformning och förberedelse av läckagetest i ett flöde. Fördelen är mindre pågående arbete och färre buffertar. Risken är att dålig integration skapar stillestånd över flera stationer.
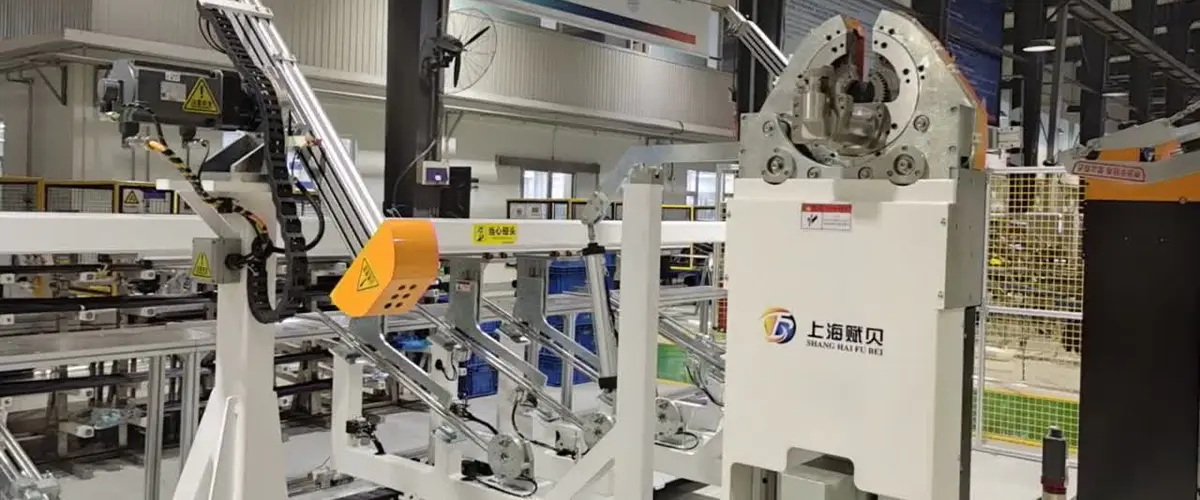
Automatisk produktionslinje för fordonsluftkonditionering rörformning Denna linje kombinerar automatisk lastning, formning av båda ändar, böjning och lossning, med en robotarm som överför oregelbundna rör mellan stationer. Den är designad för delar som kräver olika operationer i varje ände, vilket gör den idealisk för luftkonditioneringsrör som behöver mer komplexa böjbanor och sekvensering i ett flöde. Visa produkt → I praktiken kan samma utrustning tjäna olika slutprodukter. Bromsrörsenheter är stålrör med liten diameter med symmetriska böjar i båda ändar, så en dubbelhuvudbockare är ofta kärnan i linjen. Luftkonditioneringsrör är större och kräver mer komplexa böjbanor plus ändformning, vilket är exakt där en automatisk linje håller positionen för varje böj konsekvent. En nyligen levererad nyckelfärdig rörbearbetningslösning för en stor bilkund visar hur linjedesign måste baseras på faktiska delritningar och produktionsmål.
Innan du åtar dig, jämför byggare med samma bevis som du skulle använda för alla kapitalköp. Titta på styrsystemet, servoaxelantal, verktygsstyvhet och servicerespons. Fråga efter befintliga installationer och efter kontakter hos företag som driver liknande delar.
Ett sätt att kontrollera trovärdigheten är att granska tillverkarens egen bakgrund . En byggare som designar och producerar maskinen, snarare än att bara montera inköpta komponenter, kan vanligtvis förklara avvägningarna mellan servostorlek, ramstyvhet och verktygslivslängd. Det är också mer sannolikt att erbjuda en skräddarsydd lösning när din del inte passar en standardkatalog.
Vanliga upphandlingsrisker är att välja en maskin med ett kontrollpaket som är svårt att programmera, otillräcklig lokal service och odokumenterade verktyg. Dessa risker förekommer efter installationen, inte i offerten, så se till att säljförslaget innehåller utbildning, dokumentation och en tydlig reservdelslista.
Automatiserad rörbearbetningsutrustning är en bred kategori, men det rätta valet är smalt. Börja med den del som orsakar mest omarbetning eller förbrukar mest arbetskraft. Kartlägg processen från rakt rör till färdig montering. Bestäm sedan om en CNC-bockmaskin, en dubbelhuvudmaskin eller en automatisk linje uppfyller tolerans- och volymkraven. En maskin som kan upprepa samma böj tusentals gånger är bara användbar om systemet runt den kan mata material, byta verktyg och lasta av delar lika tillförlitligt.
Att köpa från en byggare som kan tillhandahålla applikationsteknik och linjeintegration minskar risken. Det dyraste misstaget är att inte betala för mycket för en maskin; det är att köpa en maskin som inte kan köra din faktiska delfamilj utan konstant justering.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Byggnad A, Tangming Road 299, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Upphovsrätt © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserverad Fabrik för automatiserad rörbearbetningsutrustning